-
Du verre fondu dans des réservoirs en acier (896)
-
réservoirs d'acier inoxydable (434)
-
La fusion a collé les réservoirs époxydes (660)
-
Réservoirs en acier galvanisé (321)
-
Toits en aluminium de dôme (1346)
-
Réservoirs de stockage des eaux usées (280)
-
réservoirs soudés en acier (457)
-
Récipients à pression (534)
-
Digesteur anaérobie (217)
-
Réservoirs d'eau industriels (424)
-
Réservoirs en acier recouverts de verre (180)
-
Réservoirs en acier boulonnés (389)
-
Cuve de stockage de boue (115)
-
Cuve de stockage de biogaz (173)
-
réservoirs de stockage de lixiviation (133)
-
Réservoirs de stockage d'eau pour l'agriculture (179)
-
Réservoir d'eau de feu (166)
-
Silos pour le stockage des céréales (146)
-
Projets de biogaz (424)
-
Projets de traitement des eaux résiduaires (1882)
-
Un toit à double membrane (223)
|
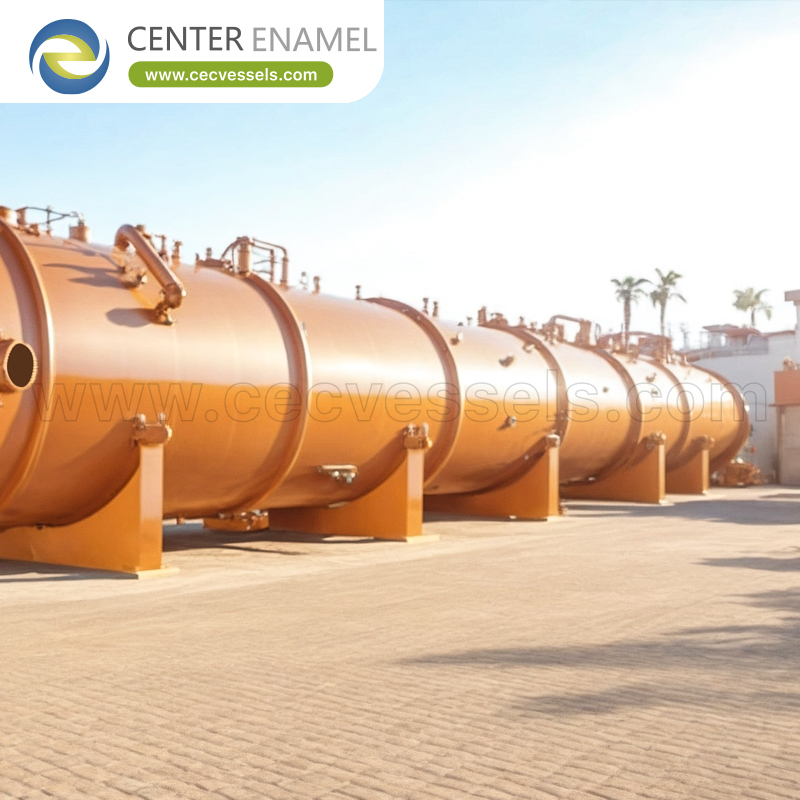
Causes et prévention des défaillances des appareils sous pression
| Lieu d'origine: | Chine |
| Nom de marque: | Center Enamel |
| Certification: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Quantité de commande min: | 1 ensembles |
| Prix: | 2000 |
| Délai de livraison: | 2 mois |
| Conditions de paiement: | LC, T/T |
| Capacité d'approvisionnement: | 200 ensembles/jours |
|
Les informations détaillées |
|||
Description du produit
Causes et prévention des défaillances de récipients sous pression
Les défaillances de récipients sous pression remontent généralement à un petit nombre de causes: perte d'épaisseur de paroi, fissuration, surpression, fatigue, défauts de matériaux ou de soudure, et fonctionnement en dehors des spécifications. La plupart sont évitables avec une conception et une maintenance appropriées.
Ce guide relie chaque cause au mécanisme qui la sous-tend et au contrôle de conception ou d'exploitation qui l'empêche de devenir une défaillance.
Corrosion et perte d'épaisseur
La corrosion interne provient du fluide de procédé ; la corrosion externe provient souvent de l'humidité piégée sous l'isolation. Les deux réduisent l'épaisseur de la paroi jusqu'à ce que le métal restant ne puisse plus supporter la pression.
La prévention commence par une sélection correcte des matériaux et une marge de corrosion, suivie de revêtements ou de doublures si nécessaire et d'un programme de surveillance de l'épaisseur qui suit la perte au fil du temps.
Fissuration et corrosion sous contrainte
Les fissures peuvent apparaître aux pieds de soudure, aux jonctions de piquages et autres concentrations de contraintes. La fissuration par corrosion sous contrainte nécessite un matériau susceptible, une contrainte de traction et un corrosif spécifique ; elle peut progresser avec peu d'avertissement visible.
Le contrôle réside dans le choix des matériaux, la détente après soudage si nécessaire, de bons détails de soudure et un examen de surface ciblé aux endroits à risque connus plutôt que des contrôles aléatoires.
Surpression et défaillance du système de décharge
Si la pression peut dépasser la limite admissible et que le système de décharge n'agit pas, la paroi peut se rompre. Les causes incluent une sortie bloquée, la dilatation thermique d'un liquide isolé, une exposition au feu et un dispositif de décharge mal réglé ou isolé.
La défense est un système de décharge dimensionné pour des scénarios crédibles, entretenu et testé, avec des procédures d'exploitation qui n'isolent jamais la protection pendant le service normal.
Fatigue due à un service cyclique
Des cycles répétés de pression ou de température peuvent initier des fissures de fatigue, en particulier aux discontinuités géométriques et aux soudures. Un récipient conçu pour un service stable peut ne pas convenir à une installation qui monte et descend fréquemment.
Indiquer le nombre de cycles attendu à la demande permet au concepteur de traiter les détails et l'examen. Des changements de service soudains ultérieurs devraient déclencher une revue d'ingénierie.
Défauts de matériaux et de soudure
Une mauvaise nuance de matériau, une soudure non qualifiée ou un défaut non détecté peuvent affaiblir un récipient dès le départ. Ces défauts apparaissent souvent lors des tests ou au début du service.
La traçabilité, les procédures qualifiées, l'examen et un test de pression approprié existent pour les détecter avant que le récipient ne soit livré. Sauter l'une de ces étapes supprime une sauvegarde.
Érosion et dommages mécaniques
Les flux à haute vitesse, les solides entraînés et le flash peuvent éroder localement le matériau, en particulier près des entrées, des piquages et des coudes. Les dommages mécaniques externes peuvent provenir d'impacts, de supports défectueux ou d'une mauvaise manipulation.
Les diffuseurs d'entrée, les plaques d'impact, une conception de support correcte et une manipulation prudente lors de la maintenance réduisent ces risques. Les zones suspectes doivent être mesurées, pas jugées par leur apparence.
Erreur opérationnelle et service hors spécifications
Fonctionner au-dessus de la température de conception, changer de fluide, dépasser la pression ou ignorer une alarme de décharge peut vaincre même un récipient bien construit. De nombreux incidents impliquent un changement qui n'a jamais été évalué.
Tout changement de service, de fluide ou de base de pression doit passer par une revue d'ingénierie avec une documentation mise à jour et une approbation de l'autorité avant d'être mis en œuvre.
Enquête sur une défaillance
Une enquête appropriée examine l'emplacement de la défaillance, l'historique d'exploitation, les dossiers de conception et de fabrication, ainsi que les dossiers de maintenance et d'inspection. Une seule cause est rarement supposée.
Les conclusions devraient être répercutées dans les spécifications et la maintenance. Si un détail de conception ou un intervalle d'inspection a contribué, il doit être corrigé sur des récipients similaires, pas seulement sur celui qui a échoué.
Cause de défaillance et contrôle primaire
Cause |
Mécanisme |
Contrôle primaire |
Corrosion |
Amincissement de la paroi |
Matériau + marge + surveillance |
SCC / fissuration |
Contrainte + corrosif |
Matériau, détente, CND |
Surpression |
Pression au-dessus de la limite |
Décharge dimensionnée et entretenue |
Fatigue |
Cyclage répété |
Conception détaillée + revue de cycle |
Défaut de soudure |
Joint faible |
Qualification + examen |
Érosion |
Perte locale de matériau |
Conception d'entrée + vitesse |
Fonctionnement hors spécifications |
Service au-delà des spécifications |
Gestion du changement |
Entrées de prévention à la spécification
Entrée |
Aborde |
Chimie des fluides |
Corrosion et SCC |
Pression / température de conception |
Marge de surpression |
Nombre de cycles |
Fatigue |
Scénarios de décharge |
Protection contre la surpression |
Niveau d'examen |
Défauts de soudure |
Conception d'entrée |
Érosion |
Accès d'inspection |
Surveillance à long terme |
Conclusion
La plupart des défaillances de récipients sous pression proviennent de la corrosion, de la fissuration, de la surpression, de la fatigue, des défauts, de l'érosion ou du fonctionnement hors spécifications — chacune avec un contrôle identifiable.
Abordez la cause à la spécification par le biais du matériau, de la décharge, de l'examen et de l'accès, puis vérifiez-la par la maintenance et une approche disciplinée de tout changement de service.
À propos de Center Enamel
Center Enamel est un fabricant de récipients sous pression et d'équipements de procédé basé en Chine, produisant des récipients sous pression en acier inoxydable et en acier au carbone, des séparateurs, des réacteurs, des échangeurs de chaleur et des réservoirs de stockage pour les applications chimiques, pétrolières et gazières, énergétiques, alimentaires, pharmaceutiques et de traitement de l'eau.
L'entreprise travaille selon ASME VIII Div.1, GB/T 150 et ISO 9001, et peut fournir le marquage CE/PED pour le marché de l'UE avec traçabilité des matériaux, procédures de soudage documentées, CND et tests hydrostatiques dans le carnet de données livré.
- Certifications: ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Normes: ASME VIII Div.1, GB/T 150, EN 13445 si requis par le marché de destination.
- Conditions commerciales: Quantité minimale de commande 1 unité, délai de livraison typique environ 2 mois, L/C ou T/T.
Foire aux questions (FAQ)
Quelles sont les principales causes de défaillance des récipients sous pression ?
Corrosion, fissuration, surpression, fatigue, défauts de matériaux ou de soudure, érosion et fonctionnement hors spécifications.
Qu'est-ce que la fissuration par corrosion sous contrainte ?
Fissuration due à l'action combinée d'une contrainte de traction, d'un matériau susceptible et d'un corrosif spécifique.
Comment se produit la corrosion sous isolation ?
L'humidité piégée sous l'isolation attaque la paroi extérieure là où elle ne peut pas être vue.
Qu'est-ce qui cause la surpression ?
Sortie bloquée, dilatation thermique, incendie ou dispositif de décharge mal réglé ou isolé.
Un récipient à service stable peut-il échouer par fatigue ?
Moins probable, mais un changement ultérieur vers un fonctionnement cyclique peut introduire une fatigue pour laquelle il n'a pas été conçu.
Comment les défauts de soudure conduisent-ils à une défaillance ?
Un joint non qualifié ou défectueux concentre les contraintes et peut initier une fissure.
Qu'est-ce que l'érosion dans un récipient ?
Perte locale de matériau due à un fluide à haute vitesse, des solides entraînés ou un flash près des entrées et des piquages.
Pourquoi l'accès à l'inspection est-il important ?
Parce que la détérioration cachée ne peut pas être mesurée ou suivie sans accès.
Qu'est-ce qu'une marge de corrosion ?
Épaisseur supplémentaire ajoutée pour que le récipient conserve l'épaisseur requise après la perte attendue.
Un fonctionnement en dessous de la PEMS peut-il toujours causer une défaillance ?
Oui, si le fluide, la température ou les cycles diffèrent de la base de conception.
Comment les défaillances sont-elles étudiées ?
En combinant l'emplacement de la défaillance, l'historique d'exploitation, les dossiers de conception et le dossier d'inspection.
Qu'est-ce que la gestion du changement ?
Un processus de revue et d'approbation avant de modifier le service, le fluide, la pression ou l'équipement.
Un test de pression trouve-t-il tous les défauts ?
Non. Il trouve de nombreux défauts grossiers mais pas toutes les fissures, c'est pourquoi les CND sont requis.
Les conclusions doivent-elles être partagées sur des récipients similaires ?
Oui, afin qu'un détail ou un intervalle qui a contribué soit corrigé à l'échelle de la flotte.
Quel est le délai de livraison pour un récipient conçu sur mesure ?
Environ deux mois pour un fabricant chinois, sous réserve du code, de la taille et de la portée de l'inspection.
CTA suggéré : Demander un devis technique avec vos données de service, pression, température et fluide, ou discuter de la base de code et de coût avec un ingénieur de Center Enamel.