-
Du verre fondu dans des réservoirs en acier (896)
-
réservoirs d'acier inoxydable (434)
-
La fusion a collé les réservoirs époxydes (660)
-
Réservoirs en acier galvanisé (321)
-
Toits en aluminium de dôme (1346)
-
Réservoirs de stockage des eaux usées (280)
-
réservoirs soudés en acier (457)
-
Récipients à pression (534)
-
Digesteur anaérobie (217)
-
Réservoirs d'eau industriels (424)
-
Réservoirs en acier recouverts de verre (180)
-
Réservoirs en acier boulonnés (389)
-
Cuve de stockage de boue (115)
-
Cuve de stockage de biogaz (173)
-
réservoirs de stockage de lixiviation (133)
-
Réservoirs de stockage d'eau pour l'agriculture (179)
-
Réservoir d'eau de feu (166)
-
Silos pour le stockage des céréales (146)
-
Projets de biogaz (424)
-
Projets de traitement des eaux résiduaires (1882)
-
Un toit à double membrane (223)
|
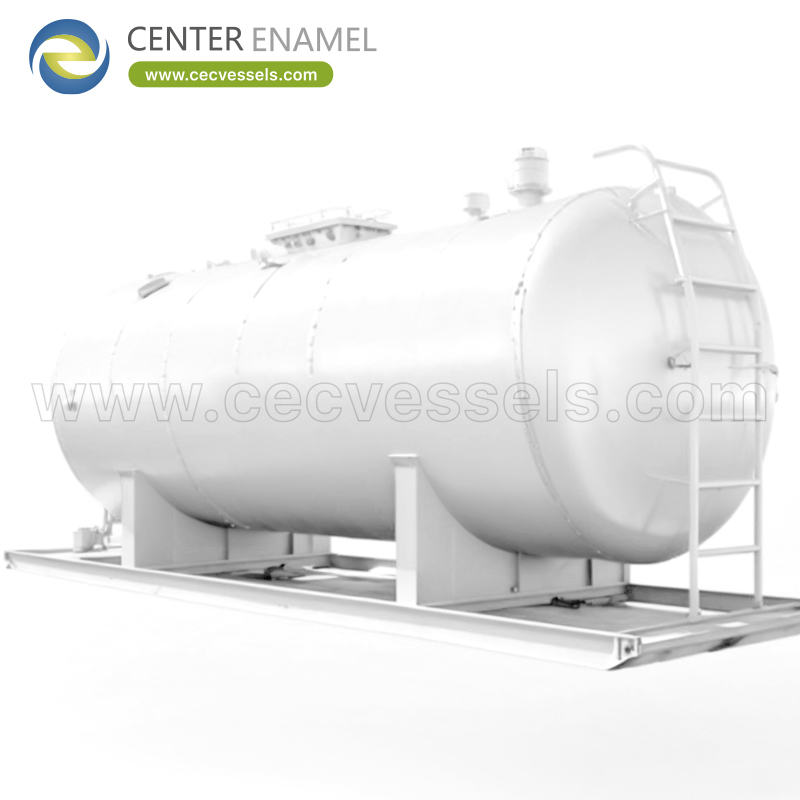
Comment les étapes de fabrication d'un appareil sous pression sont-elles expliquées
| Lieu d'origine: | Chine |
| Nom de marque: | Center Enamel |
| Certification: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Quantité de commande min: | 1 ensembles |
| Prix: | 2000 |
| Délai de livraison: | 2 mois |
| Conditions de paiement: | LC, T/T |
| Capacité d'approvisionnement: | 200 ensembles/jours |
|
Les informations détaillées |
|||
Description du produit
Comment un récipient sous pression est fabriqué : étapes de fabrication expliquées
Un récipient sous pression est fabriqué en transformant des tôles certifiées et des fonds formés en une enveloppe de pression conforme au code par une séquence contrôlée : découpe, formage, soudage, examen, traitement thermique, test et documentation.
Ce guide suit cette voie étape par étape et montre où la qualité est intégrée — car le dossier d'inspection à la fin n'est aussi bon que les opérations qui l'ont produit.
Réception et traçabilité des matériaux
La fabrication commence par des tôles, des fonds, des pièces forgées et des piquages qui portent des certificats de laminoir. L'atelier vérifie la nuance et les dimensions et attribue une identité afin que chaque pièce puisse être tracée depuis le récipient fini jusqu'à son certificat.
La traçabilité est le fondement de tout ce qui suit. Si le matériau ne peut pas être tracé, le calcul d'épaisseur ne peut pas être démontré comme correspondant à l'acier réellement utilisé.
Découpe, marquage et formage
La tôle est découpée aux dimensions développées pour chaque virole, les bords sont préparés pour le soudage, et les viroles sont roulées au diamètre requis. Les fonds sont formés par pressage ou emboutissage à la géométrie spécifiée.
La direction de roulage, le décalage de cordon et la tolérance de formage sont importants, car ils affectent le comportement de la pièce sous pression et sa facilité d'assemblage.
Ajustement et soudage
Les viroles et les fonds sont ajustés ensemble sur des gabarits ou des rouleaux, avec des jeux et un alignement contrôlés, puis les cordons longitudinaux et circonférentiels sont soudés. Les internes, les piquages et les supports sont fixés selon des procédures qualifiées.
Le soudage est effectué par des soudeurs qualifiés utilisant des procédures qualifiées, avec des paramètres contrôlés et enregistrés. Le cordon longitudinal supporte généralement la charge la plus élevée et reçoit l'examen le plus approfondi.
Traitement thermique si nécessaire
Certains matériaux et épaisseurs nécessitent un traitement thermique post-soudage pour soulager les contraintes résiduelles et restaurer la ténacité. L'exigence provient du code, du matériau et du service, et non de la préférence de l'atelier.
Le cycle de traitement est enregistré avec un graphique et doit correspondre à la température et au temps de maintien spécifiés. Le sauter ou l'enregistrer incorrectement peut invalider les propriétés mécaniques supposées par la conception.
Contrôle non destructif
Les soudures sont examinées par les méthodes requises par le code et le niveau d'examen spécifié — radiographie, ultrasons, magnétoscopie ou ressuage — et chaque cordon est lié à son rapport sur la carte des soudures.
Le niveau d'examen choisi lors de la conception affecte l'efficacité du joint utilisée dans le calcul d'épaisseur, de sorte que l'inspection est à la fois une étape de qualité et une donnée de conception.
Test sous pression
Le récipient terminé est testé sous pression, généralement hydrostatiquement, à la pression de test requise par le code. Le test démontre l'étanchéité et l'intégrité de toute l'enveloppe de pression en une seule opération contrôlée.
Le test pneumatique est utilisé lorsque l'eau est inacceptable, avec des contrôles de sécurité plus stricts car le gaz comprimé stocke beaucoup plus d'énergie. La méthode choisie et le résultat sont enregistrés dans le dossier technique.
Plaque signalétique, marquage et dossiers finaux
Après un test réussi et toute inspection autorisée requise, la plaque signalétique est apposée avec les conditions de conception, l'année, l'identification du fabricant et le marquage tel que le tampon U ou le marquage CE le cas échéant.
Le rapport de données rassemble les calculs, les certificats, les enregistrements de soudage et de CND, les graphiques de traitement thermique et les résultats des tests dans un seul fichier. Ce fichier, et non la plaque signalétique seule, est la preuve de conformité.
Où la qualité est réellement contrôlée
L'inspection finale ne peut pas compenser un formage médiocre ou un soudage non contrôlé. Les points d'arrêt — ajustement, avant soudage, après soudage, avant test — permettent de détecter les problèmes tant qu'ils sont encore peu coûteux à corriger.
Un acheteur peut évaluer un atelier en demandant comment ces étapes sont contrôlées et enregistrées. Des enregistrements cohérents sur un certain nombre de récipients sont un meilleur signe qu'un seul certificat impressionnant.
Étape de fabrication et son enregistrement
Étape |
Activité clé |
Enregistrement produit |
Réception matière |
Vérification nuance et identité |
Certificat laminoir / traçabilité |
Formage |
Cintrage virole, formage fonds |
Contrôles dimensionnels |
Soudage |
Cordons et fixations qualifiés |
Cahier des charges / PV de qualification, liste soudeurs, carte des soudures |
Traitement thermique |
Décontrainte si nécessaire |
Graphique temps-température |
Examen |
RT / UT / MT / PT |
Rapports CND |
Test sous pression |
Hydro ou pneumatique |
Enregistrement du test |
Libération |
Marquage et validation |
Rapport de données / plaque signalétique |
Points de contrôle de l'acheteur dans la fabrication
Point de contrôle |
Pourquoi c'est important |
Certificats matière |
Confirme la nuance utilisée |
Carte des soudures |
Lie les cordons à l'examen |
Cahier des charges / PV de qualification |
Procédé d'assemblage qualifié |
Graphique de traitement thermique |
Confirme le traitement thermique |
Rapport CND |
Vérifie l'intégrité des soudures |
Enregistrement du test |
Prouve l'intégrité sous pression |
Validation par l'organisme autorisé |
Clôt la voie du code |
Conclusion
Un récipient sous pression est construit par une chaîne contrôlée, depuis le matériau certifié jusqu'aux pièces formées et soudées, en passant par l'examen, le traitement thermique, le test sous pression et la documentation finale.
La qualité est créée à chaque étape et prouvée par des enregistrements liés ; lors de l'évaluation d'un fournisseur, regardez comment ces étapes sont contrôlées et documentées plutôt qu'un seul certificat.
À propos de Center Enamel
Center Enamel est un fabricant de récipients sous pression et d'équipements de procédé basé en Chine, produisant des récipients sous pression en acier inoxydable et en acier au carbone, des séparateurs, des réacteurs, des échangeurs de chaleur et des réservoirs de stockage pour les applications chimiques, pétrolières et gazières, énergétiques, alimentaires, pharmaceutiques et de traitement de l'eau.
L'entreprise travaille selon ASME VIII Div.1, GB/T 150 et ISO 9001, et peut fournir le marquage CE/PED pour le marché de l'UE avec traçabilité des matériaux, procédures de soudage documentées, CND et tests hydrostatiques dans le dossier technique livré.
- Certifications : ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Normes : ASME VIII Div.1, GB/T 150, EN 13445 si requis par le marché de destination.
- Conditions commerciales : Quantité minimale de commande 1 unité, délai de livraison typique environ 2 mois, L/C ou T/T.
Questions fréquemment posées (FAQ)
Comment est fabriqué un récipient sous pression ?
À partir de tôles traçables et de fonds formés, en passant par le soudage, l'examen, le traitement thermique, le test sous pression et la documentation.
Quelle est la première étape de fabrication ?
Réception et vérification des matériaux avec certificats de laminoir et attribution de la traçabilité.
Pourquoi la traçabilité des matériaux est-elle importante ?
Elle relie l'acier du récipient à la nuance utilisée dans le calcul de conception.
Comment sont fabriqués les fonds ?
En pressant ou en emboutissant la tôle selon la géométrie et l'épaisseur de fond spécifiées.
Qu'est-ce qu'un cahier des charges / PV de qualification ?
La spécification de procédure de soudage et son enregistrement de qualification, montrant un procédé d'assemblage acceptable.
Quel cordon est le plus critique ?
Généralement le cordon longitudinal, car il supporte la contrainte de pression la plus élevée.
Quand le traitement thermique est-il nécessaire ?
Lorsqu'il est requis par le code, le matériau et l'épaisseur pour le soulagement des contraintes ou la ténacité.
Quelles méthodes CND sont utilisées ?
Radiographie, ultrasons, magnétoscopie et ressuage selon les spécifications.
Qu'est-ce qu'une carte des soudures ?
Un dessin qui numérote les cordons et relie chacun à la procédure et à l'examen.
Comment le récipient est-il testé ?
Hydrostatiquement dans la plupart des cas, ou pneumatiquement avec des contrôles plus stricts lorsque l'eau est inacceptable.
Qu'est-ce qu'un point d'arrêt ?
Une étape qui doit être inspectée et acceptée avant que la fabrication ne continue.
Qu'y a-t-il sur la plaque signalétique ?
Conditions de conception, année, identification du fabricant et marquage applicable.
Qu'est-ce que le rapport de données ?
Le fichier rassemblant les calculs, certificats, examens, tests et validations.
L'inspection finale peut-elle corriger une fabrication médiocre ?
Non. L'examen trouve les défauts, mais la qualité est intégrée lors du formage et du soudage.
Quel est le délai de livraison d'un récipient ?
Environ deux mois pour un fabricant chinois, sous réserve du code, de la taille et de la portée de l'inspection.
CTA suggéré : Demandez un devis technique avec vos données de charge, pression, température et fluide, ou discutez de la base du code et du coût avec un ingénieur de Center Enamel.