-
Du verre fondu dans des réservoirs en acier (896)
-
réservoirs d'acier inoxydable (434)
-
La fusion a collé les réservoirs époxydes (660)
-
Réservoirs en acier galvanisé (321)
-
Toits en aluminium de dôme (1336)
-
Réservoirs de stockage des eaux usées (280)
-
réservoirs soudés en acier (457)
-
Récipients à pression (465)
-
Digesteur anaérobie (217)
-
Réservoirs d'eau industriels (364)
-
Réservoirs en acier recouverts de verre (180)
-
Réservoirs en acier boulonnés (389)
-
Cuve de stockage de boue (115)
-
Cuve de stockage de biogaz (173)
-
réservoirs de stockage de lixiviation (133)
-
Réservoirs de stockage d'eau pour l'agriculture (179)
-
Réservoir d'eau de feu (166)
-
Silos pour le stockage des céréales (146)
-
Projets de biogaz (424)
-
Projets de traitement des eaux résiduaires (1792)
-
Un toit à double membrane (223)
|
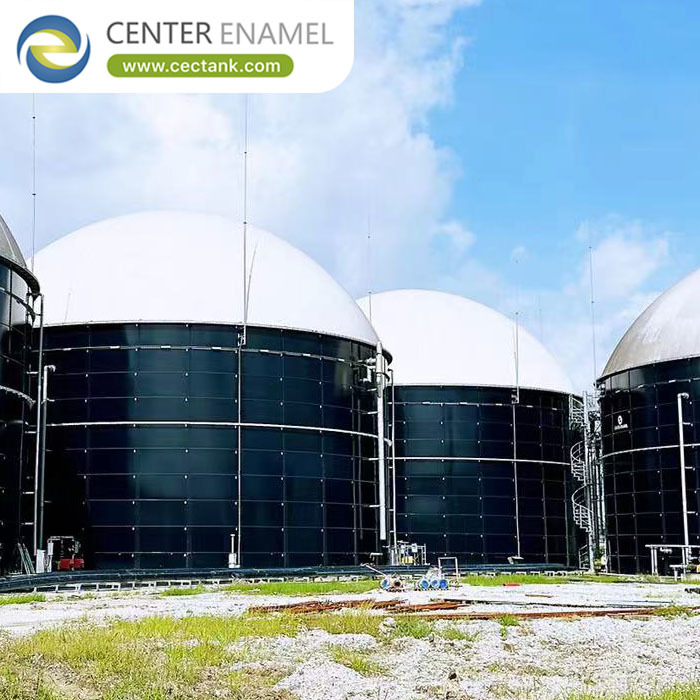
Conception de biodigesteur anaérobie : dimensionnement, zones de mélange et de revêtement
| Place of Origin: | CHINA |
| Nom de marque: | CEC TANKS |
| Certification: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Model Number: | W20180508013 |
| Minimum Order Quantity: | 1 set |
| Prix: | $5000~$20000 one set |
| Packaging Details: | PE poly-foam between each two plates;wooden pallet and wooden box |
| Delivery Time: | 10-30 days after deposit received |
| Payment Terms: | L/C,T/T |
| Supply Ability: | 60 sets per month |
|
Les informations détaillées |
|||
Description du produit
La conception d'un digesteur anaérobie commence par la matière première et se termine par une cuve étanche aux gaz, mélangée et revêtue, et la séquence est plus importante que n'importe quel chiffre unique. Vous dimensionnez le volume à partir de l'alimentation et du temps de rétention, définissez la densité de puissance du mélange, puis spécifiez le revêtement par zone de procédé car le liquide, le gaz et le toit du digesteur sont soumis à une chimie différente. L'omission de l'étape de zonage est la raison pour laquelle les digesteurs échouent au niveau de la limite de revêtement plutôt qu'au niveau de la coque. Center Enamel conçoit des digesteurs boulonnés GFS, FBE, en acier inoxydable et en acier au carbone selon cette séquence.
Pour un réacteur à cuve agitée en continu, le volume suit le volume d'alimentation et le temps de rétention : 20 à 40 jours à mésophile 35-38 °C pour des alimentations à haute teneur en solides de 8 à 12 % de solides totaux. Pour un UASB ou un EGSB, le volume suit la charge organique de 5 à 15 kg de DCO par m³ par jour et une vitesse ascendante d'environ 0,5 à 1,2 m/h. Le caractère de l'alimentation, et non une règle empirique de diamètre, détermine la cuve.
- CSTR : 20-40 jours à 35-38 °C ; 8-12 % de solides totaux.
- UASB/EGSB : 5-15 kg DCO/m³/jour ; 0,5-1,2 m/h en ascensionnel.
- Le caractère de l'alimentation détermine le volume, pas une règle de diamètre.
- Rendement en méthane d'environ 0,25-0,35 m³ par kg de DCO éliminée.
Le mélange CSTR est spécifié en densité de puissance en W/m³ avec un temps de mélange cible, et non en puissance de moteur en kilowatt, car le même moteur signifie des choses différentes dans différentes tailles de cuves et viscosités. Trop peu de mélange laisse un volume mort dû à la sédimentation ; trop de mélange gaspille de l'énergie et cisaille la biologie. Le concepteur indique W/m³ et le fournisseur du mélangeur s'y conforme.
- Mélange en W/m³ plus temps de mélange, pas en kW moteur.
- Le volume mort dû à la sédimentation est une perte permanente.
- Un mélange excessif gaspille de l'énergie et cisaille la biologie.
- Une alimentation petite et fréquente vaut mieux que de gros déversements peu fréquents.
La dernière étape de conception est le revêtement, et il est par zone. La zone liquide rencontre l'acide organique à 35-38 °C ; la zone de gaz rencontre le H2S et la condensation ; le toit ou le réservoir de gaz se trouve dans le biogaz humide. Le GFS 2C2F (pH 2-10) ou le FBE pour le côté agressif, appliqué et testé selon une norme d'étincelle de 1 500 V, est ce qui maintient la limite intacte.
- Zone liquide : acide organique à 35-38 °C.
- Zone de gaz : H2S et condensation.
- GFS 2C2F ou FBE par zone ; testé à 1 500 V.
- Le point faible est la limite du revêtement, pas la coque.
Verrouillez ces chiffres de conception dans l'ordre afin que la cuve soit constructible et comparable : temps de rétention CSTR de 20 à 40 jours à 35-38 °C, charge organique UASB de 5 à 15 kg de DCO par m³ par jour, puissance de mélange spécifiée en W/m³ avec un temps cible, pression de gaz de 5 à 30 mbar, et revêtement par zone - GFS 2C2F à 0,25-0,45 mm ou FBE - confirmé par un test d'étincelle de 1 500 V selon AWWA D103-19 et ISO 28765.
| Paramètre de conception | Valeur ou plage typique | Pourquoi c'est important |
| Temps de rétention (CSTR) | 20-40 jours à 35-38 °C | Étape 1 : définit le volume |
| Charge organique (UASB) | 5-15 kg DCO/m³/jour | Étape 1 : définit le volume |
| Puissance de mélange | Spécifié en W/m³ + temps | Étape 2 : comparable entre les tailles |
| Revêtement par zone | GFS 2C2F ou FBE | Étape 3 : protège la limite |
| Pression de gaz | Membrane de 5-30 mbar | Classe du réservoir dans la conception |
| Gaz utilisable en dessous du point de consigne | Dimensionner le réservoir pour le volume récupérable | Étude de cas de projet : Installation de biogaz en Suède, 2024 |
Champ
| Valeur | Emplacement |
| Suède, Europe | Année |
| 2024 | Type de cuve |
| Digesteur boulonné GFS, 1 unité | Volume |
| 5 504 m³ | Dimensions |
| 19,11 m de diamètre x 19,2 m de hauteur | Application |
| Projet de biogaz | Liste de contrôle de la revue de conception avant fabrication |
Volume à partir de l'alimentation et du temps de rétention, pas une règle de diamètre.
- Mélange en W/m³ plus temps, pas en kW moteur.
- Revêtement par zone avec test de 1 500 V.
- Réservoir dimensionné pour le volume récupérable.
- La revue détecte l'erreur de limite de revêtement tôt.
- Assurance ingénierie et expertise de l'entreprise
Coque calculée selon AWWA D103-19 et ISO 28765.
- Cuisson interne de l'émail à 820-930 °C.
- Test d'étincelle à 100 % de 1 500 V sur les panneaux.
- Délai de livraison standard départ usine d'environ 30 jours (1 000-10 000 m³).
- Foire aux questions
Comment dimensionner un digesteur anaérobie CSTR ?
Comment spécifier correctement le mélange CSTR ?
Pourquoi spécifier le revêtement par zone ?
Quelle classe de revêtement un digesteur doit-il utiliser ?
Center Enamel conçoit-il des digesteurs anaérobies ?
Quel rendement en méthane la conception doit-elle supposer ?
Quel est un exemple de digesteur conçu et livré ?
Quelle est la limitation de conception du réservoir de gaz ?
Conclusion
CTA suggéré :