-
Du verre fondu dans des réservoirs en acier (734)
-
réservoirs d'acier inoxydable (434)
-
La fusion a collé les réservoirs époxydes (592)
-
Réservoirs en acier galvanisé (321)
-
Toits en aluminium de dôme (1336)
-
Réservoirs de stockage des eaux usées (237)
-
réservoirs soudés en acier (457)
-
Récipients à pression (295)
-
Digesteur anaérobie (202)
-
Réservoirs d'eau industriels (349)
-
Réservoirs en acier recouverts de verre (180)
-
Réservoirs en acier boulonnés (389)
-
Cuve de stockage de boue (115)
-
Cuve de stockage de biogaz (173)
-
réservoirs de stockage de lixiviation (133)
-
Réservoirs de stockage d'eau pour l'agriculture (179)
-
Réservoir d'eau de feu (166)
-
Silos pour le stockage des céréales (146)
-
Projets de biogaz (424)
-
Projets de traitement des eaux résiduaires (1430)
-
Un toit à double membrane (223)

|
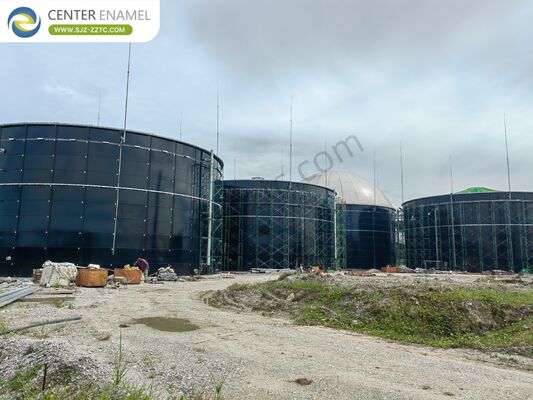
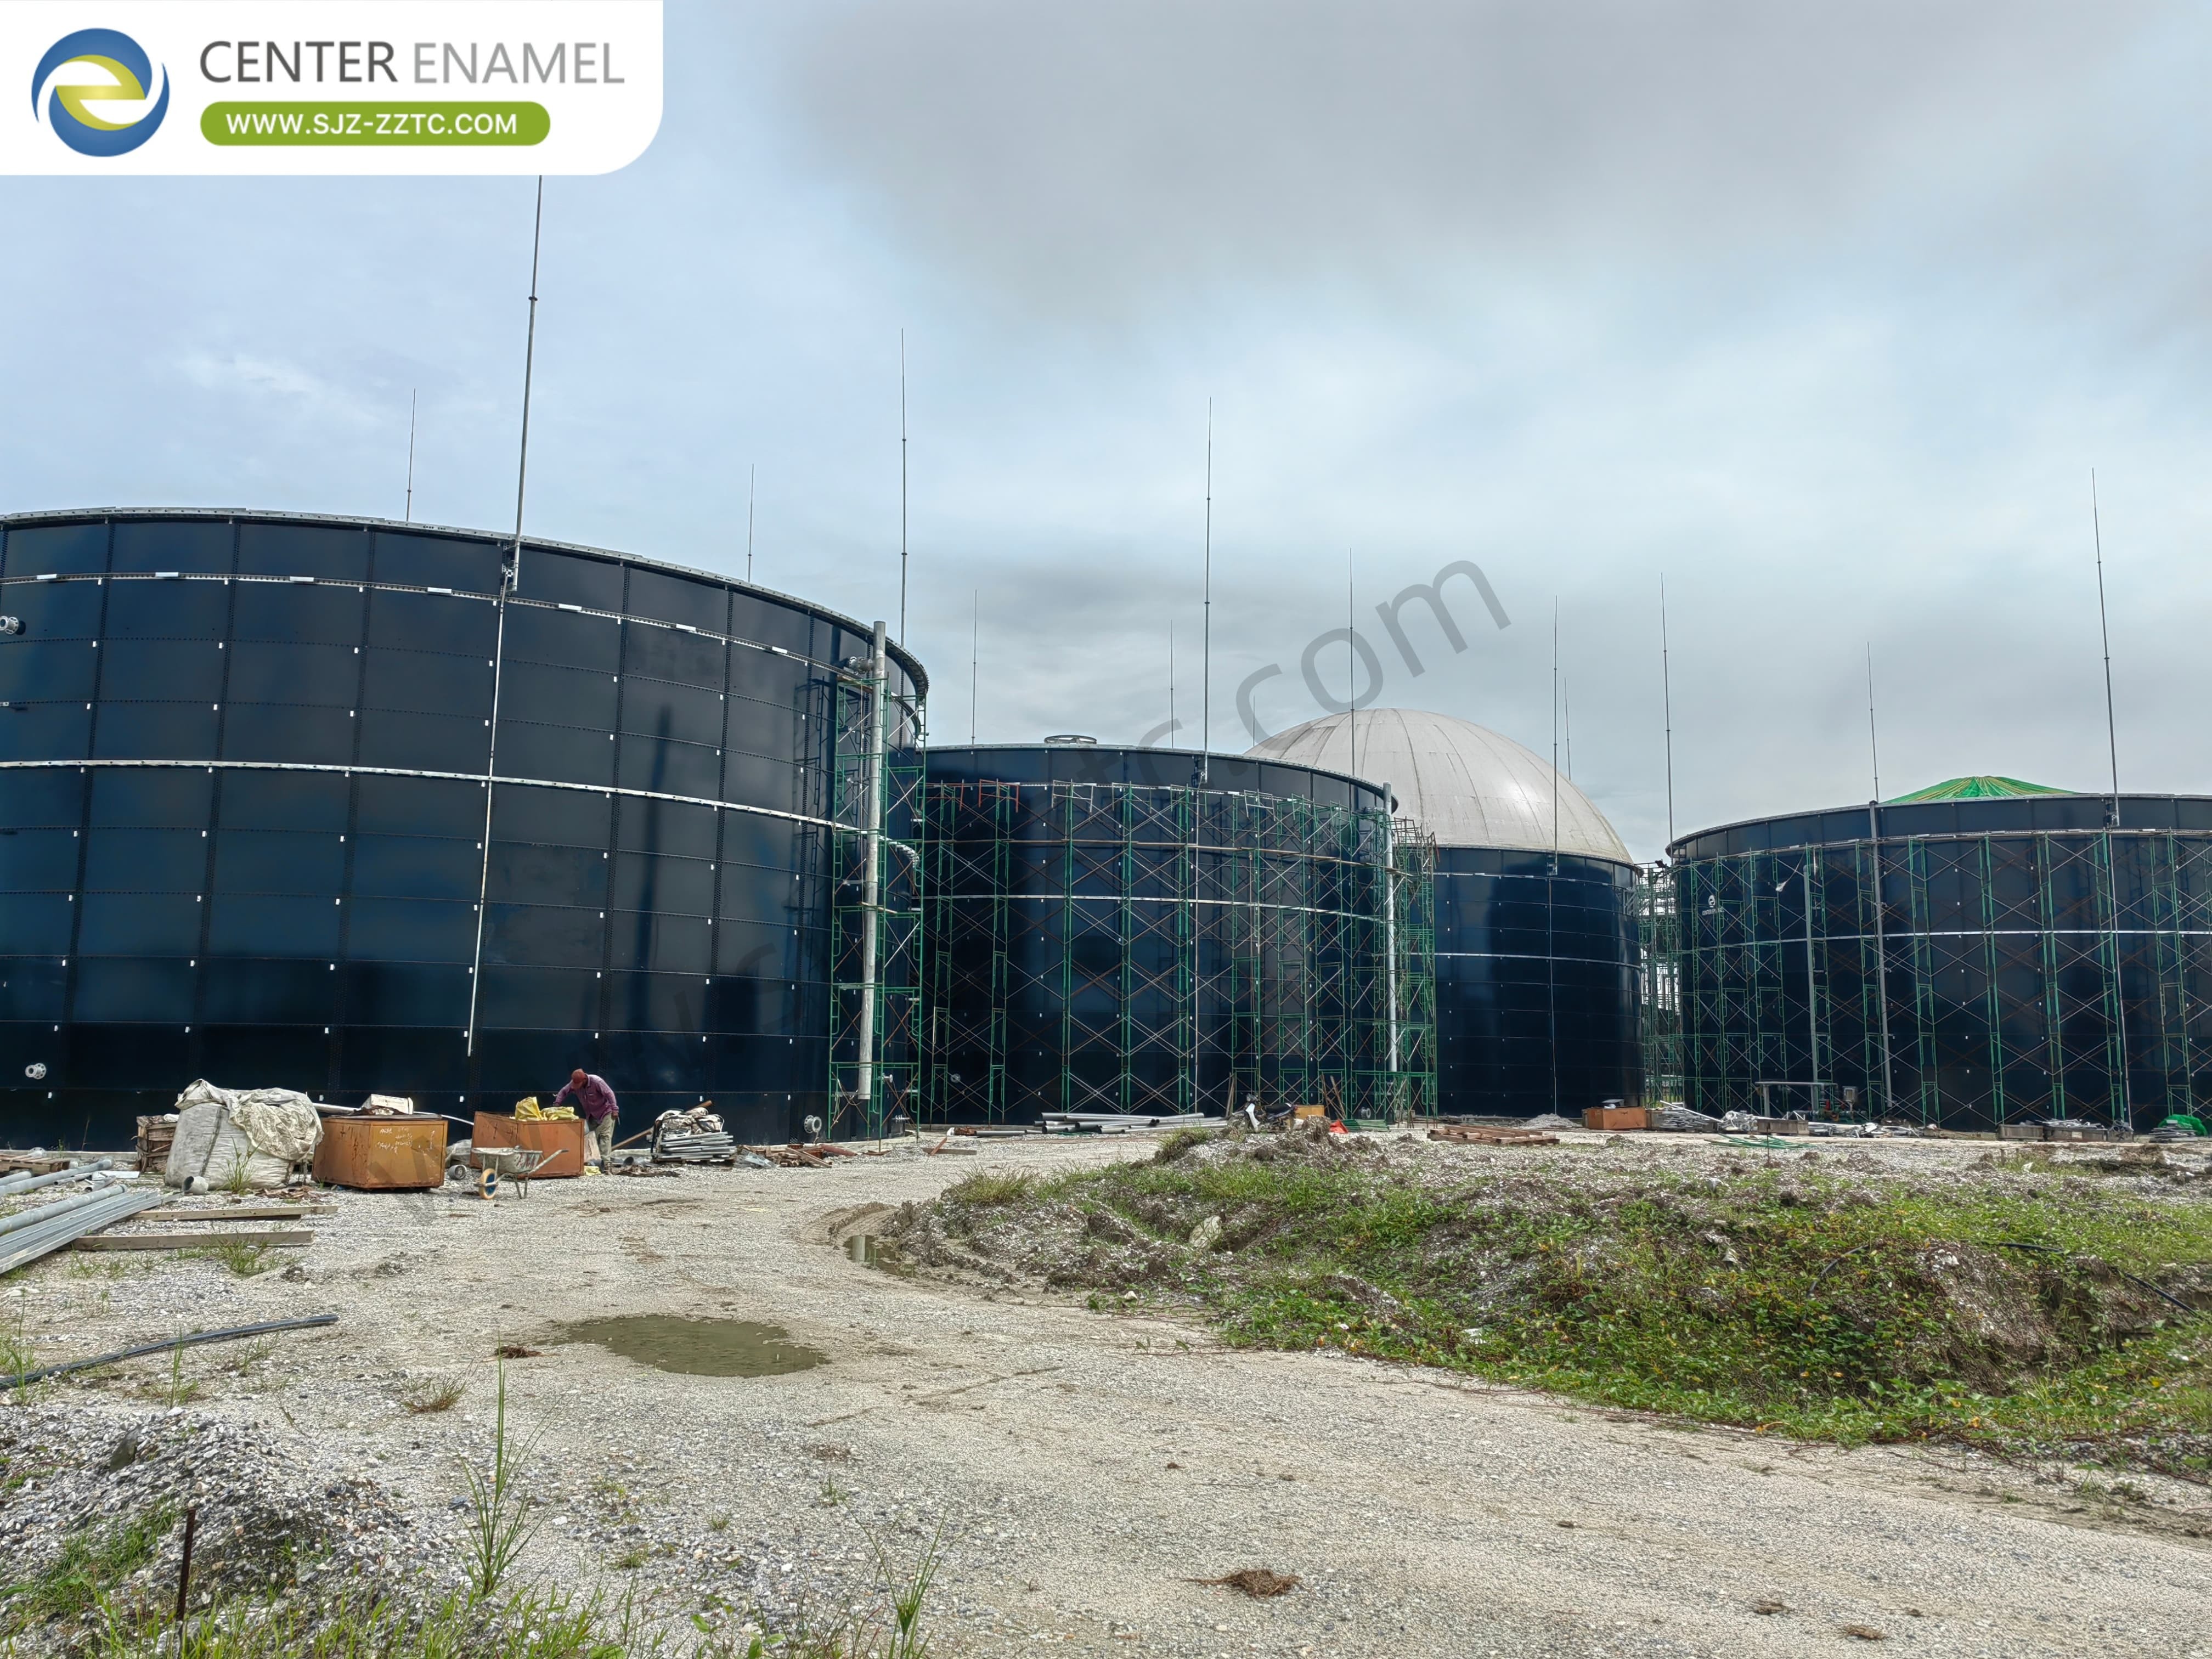
Traitement des eaux usées de l'huile de palme au Nigeria : Réservoirs GFS et digestion anaérobie
| Lieu d'origine: | Chine |
| Nom de marque: | CEC TANKS |
| Certification: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Numéro de modèle: | W |
| Quantité de commande min: | 1 ensemble |
| Prix: | $5000~$20000 one set |
| Détails d'emballage: | Poly-mousse PE entre chaque deux plaques d'acier ; palette en bois et bois |
| Délai de livraison: | 10-30 jours après le dépôt reçu |
| Conditions de paiement: | LC, T/T |
| Capacité d'approvisionnement: | 60 ensembles par mois |
|
Les informations détaillées |
|||
| Lieu d'origine | Chine | Nom de marque | CEC TANKS |
|---|---|---|---|
| Certification | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Numéro de modèle | W |
| Couleur du corps du réservoir: | Vert foncé / personnalisable | Intégrité à la corrosion: | Excellent |
| Épaisseur des plaques d'acier: | 3 mm à 12 mm, dépend de la structure du réservoir | Résistance chimique: | Excellent |
| Taille du panneau: | 2,4 millions * 1,2 millions | Facile à nettoyer: | Lisse, brillant, inerte, anti-adhérent |
| Mettre en évidence: | Traitement des eaux usées de l'huile de palme,réservoirs GFS,Traitement des eaux usées par digestion anaérobie au Nigeria |
||
Description du produit
Le Nigeria, l'un des plus grands producteurs d'huile de palme d'Afrique, est confronté à des défis environnementaux croissants dus aux effluents des usines d'huile de palme (POME) générés par ses vastes opérations de trituration. Ces eaux usées organiques à forte charge nécessitent un traitement efficace pour répondre aux normes environnementales tout en offrant des opportunités de récupération d'énergie renouvelable par digestion anaérobie. Cet article explore comment les réservoirs en acier vitrifié (GFS) combinés à des technologies avancées de digestion anaérobie fournissent des solutions robustes pour les usines d'huile de palme nigérianes, convertissant les déchets en précieuses ressources de biogaz tout en assurant la conformité environnementale pour les opérations à grande échelle et les petits exploitants.
L'industrie nigériane de l'huile de palme, avec des usines concentrées dans des régions telles que l'État d'Imo et d'autres zones productrices de pétrole du sud, génère une quantité substantielle de POME lors des processus d'extraction de l'huile. Le traitement des régimes de fruits frais par rinçage, pressage et clarification produit des volumes importants d'eaux usées à forte charge, caractérisées par une concentration organique ultra-élevée. Des études menées dans des usines nigérianes ont montré que le POME peut contenir des niveaux de demande biochimique en oxygène (DBO) allant de 52 à 233 mg/L selon les saisons, avec des solides en suspension totaux (SST) atteignant jusqu'à 14 421 mg/L pendant les saisons sèches. Le POME brut présente généralement des conditions de pH acides allant de 3,3 à 4,6 et des concentrations élevées d'huile et de graisse. Une étude des usines nigérianes locales a révélé des concentrations d'huile et de graisse atteignant 10 500 mg/L – bien au-dessus de la limite des directives environnementales de 25 mg/L – soulignant le besoin critique de systèmes de traitement efficaces pour prévenir la contamination des écosystèmes aquatiques et les risques génotoxiques pour les communautés environnantes.
Le traitement efficace du POME au Nigeria suit un processus systématique qui protège les ressources en eau tout en récupérant l'énergie renouvelable. Le traitement commence par des grilles mécaniques qui éliminent les gros solides en suspension et les débris flottants, évitant ainsi le blocage et les dommages des équipements ultérieurs. Des séparateurs d'huile à flux horizontal sont ensuite utilisés pour éliminer l'huile et la graisse, réduisant ainsi la charge organique sur les unités de traitement biologique. Un réservoir de régulation équilibre les fluctuations de débit, les variations de température et les niveaux de pH – essentiels pour les usines nigérianes où les variations saisonnières ont un impact significatif sur la composition du POME, le pH variant de 4,1 pendant les saisons humides à 11,7 pendant les saisons sèches. Les eaux usées conditionnées entrent ensuite dans le digesteur anaérobie où des micro-organismes décomposent la matière organique dans un environnement sans oxygène. Après la digestion, l'effluent traité subit une stabilisation supplémentaire et peut être appliqué aux terres agricoles comme engrais, en utilisant l'azote, le phosphore, le potassium, le calcium et le magnésium naturellement présents dans le POME.
La digestion anaérobie est la technologie la plus économique et la plus applicable pour le traitement du POME, en particulier dans les climats tropicaux comme le Nigeria où le rapport DBO/DCO dépasse généralement 0,45, indiquant une excellente biodégradabilité. Le processus Upflow Anaerobic Sludge Blanket (UASB) est une technologie anaérobie éprouvée mondialement qui traite les eaux usées à mesure qu'elles s'écoulent vers le haut à travers un lit de boues granulaires denses, atteignant une efficacité d'élimination organique élevée. Cette technologie est bien adaptée aux usines nigérianes avec des solides en suspension relativement faibles, se concentrant sur le traitement en phase liquide. Le processus de digestion anaérobie implique des bactéries acidogènes décomposant les composés organiques complexes, suivies par des bactéries méthanogènes convertissant les acides gras volatils en biogaz riche en méthane. Pour le POME à forte teneur en solides en suspension, le processus Upflow Solids Reactor (USR) sert de technologie complémentaire, préservant les boues au fond du réacteur avec un temps de rétention des solides supérieur au temps de rétention hydraulique, assurant une activité biologique stable même avec des caractéristiques d'affluent fluctuantes. Des études ont montré qu'avec un inoculum approprié, la digestion anaérobie peut atteindre des rendements en méthane allant jusqu'à 490–509 mL CH₄/g VS à des températures mésophiles.
Les réservoirs en acier vitrifié (GFS) constituent la base des infrastructures modernes de traitement du POME au Nigeria. Fabriqués en cuisant du verre en fusion sur des plaques d'acier à des températures de 830–850 °C, ces réservoirs créent une liaison inerte et inorganique qui combine la résistance et la flexibilité de l'acier avec une résistance exceptionnelle à la corrosion du verre. Le revêtement GFS offre une surface dure et résistante, imperméable aux liquides et aux vapeurs, offrant une forte résistance à la croissance des algues et des bactéries tout en étant très résistant aux UV. Cette construction offre une résistance exceptionnelle aux conditions acides et à forte charge typiques du POME, garantissant une durabilité à long terme avec des exigences de maintenance minimales. Les réservoirs GFS sont préfabriqués en usine et assemblés sur site à l'aide d'un système boulonné qui réduit considérablement le temps de construction par rapport aux structures soudées ou en béton traditionnelles. Avec une durée de vie de plus de 30 ans et une excellente résistance aux intempéries, ces réservoirs sont idéalement adaptés aux conditions tropicales du Nigeria.
Les usines d'huile de palme nigérianes bénéficient de diverses solutions de stockage et de couverture adaptées aux exigences de traitement spécifiques. Les réservoirs GFS offrent une résistance à la corrosion supérieure pour les environnements d'eaux usées agressives. Les réservoirs en acier galvanisé offrent une protection résistante et durable grâce à un processus de galvanisation. Les réservoirs en époxy fusionné (FBE) intègrent une technologie de revêtement innovante. Les réservoirs en acier inoxydable AISI 304/316 de haute qualité répondent aux exigences strictes pour les applications exigeantes. Les solutions de couverture comprennent des dômes géodésiques en aluminium pour la résistance à la corrosion et de larges portées ; des toits en acier vitrifié pour des structures étanches sous pression adaptées au contrôle des odeurs ; des toits à membrane simple et double optimisés pour la digestion anaérobie et la collecte de biogaz ; des toits à tablier en auge en alliage d'aluminium pour le stockage économique de l'eau ; des toits en acier inoxydable pour des performances anti-corrosion supérieures ; et des toits en PRV pour les applications non étanches.
Le traitement complet du POME nécessite des équipements de soutien intégrés pour un fonctionnement fiable. Les gazomètres assurent un stockage sûr et fiable du biogaz pour l'utilisation énergétique. Les lagunes/systèmes à membrane noire offrent un stockage économique de grande capacité pour les effluents traités. Les chaudières à eau chaude maintiennent des températures de digestion mésophile optimales (généralement 35 °C) pour les usines nigérianes. Les systèmes de torche d'urgence assurent une gestion sûre de la pression du biogaz lors des perturbations du processus. Les pompes de levage sont spécialement conçues pour manipuler les eaux usées à forte teneur en solides. Les réservoirs de déshydratation et de désulfuration purifient le biogaz en éliminant l'humidité et le sulfure d'hydrogène corrosif. Les machines de déshydratation des boues à vis assurent une séparation solide-liquide efficace, minimisant le volume de boues et les coûts d'élimination.
En tant qu'entrepreneur EPC professionnel, Center Enamel fournit des solutions complètes de traitement du POME aux usines d'huile de palme nigérianes. L'entreprise offre des services complets d'ingénierie, d'approvisionnement et de construction, gérant les projets du concept à la mise en service. Avec des certifications telles que CE/EN1090, ISO 9001, NSF61, WRAS et EN28765, l'assurance qualité est maintenue tout au long de l'exécution du projet. Les normes de conception intègrent les exigences AWWA D103, OSHA, EN28765 et EuroCode. L'approche complète de Center Enamel comprend :
- Conception de système personnalisée basée sur les caractéristiques des eaux usées spécifiques au site et les objectifs de traitement
- Ingénierie professionnelle pour les réacteurs anaérobies, les réservoirs d'acidification et les systèmes auxiliaires
- Réservoirs GFS de haute qualité avec résistance à la corrosion et durée de vie de plus de 30 ans
- Systèmes complets de collecte, de purification et d'utilisation du biogaz
- Supervision de l'installation sur site avec conformité aux normes de sécurité ISO et OSHA
- Démarrage biologique, tests de performance et formation des opérateurs
- Coordination transparente avec les entrepreneurs locaux et les fournisseurs internationaux
Le traitement des effluents des usines d'huile de palme au Nigeria est passé d'une simple élimination à un processus sophistiqué générant de l'énergie renouvelable. Les réservoirs GFS offrent un confinement robuste pour la digestion anaérobie, avec une résistance à la corrosion et une construction modulaire permettant une installation rapide dans des conditions tropicales difficiles. Les technologies anaérobies atteignent une efficacité d'élimination élevée tout en convertissant les polluants organiques en biogaz précieux. Grâce à des services EPC complets, Center Enamel fournit des solutions complètes et uniques pour les usines d'huile de palme nigérianes, garantissant la conformité environnementale et la récupération d'énergie durable.