-
Du verre fondu dans des réservoirs en acier (762)
-
réservoirs d'acier inoxydable (434)
-
La fusion a collé les réservoirs époxydes (592)
-
Réservoirs en acier galvanisé (321)
-
Toits en aluminium de dôme (1336)
-
Réservoirs de stockage des eaux usées (237)
-
réservoirs soudés en acier (457)
-
Récipients à pression (295)
-
Digesteur anaérobie (202)
-
Réservoirs d'eau industriels (349)
-
Réservoirs en acier recouverts de verre (180)
-
Réservoirs en acier boulonnés (389)
-
Cuve de stockage de boue (115)
-
Cuve de stockage de biogaz (173)
-
réservoirs de stockage de lixiviation (133)
-
Réservoirs de stockage d'eau pour l'agriculture (179)
-
Réservoir d'eau de feu (166)
-
Silos pour le stockage des céréales (146)
-
Projets de biogaz (424)
-
Projets de traitement des eaux résiduaires (1450)
-
Un toit à double membrane (223)


|
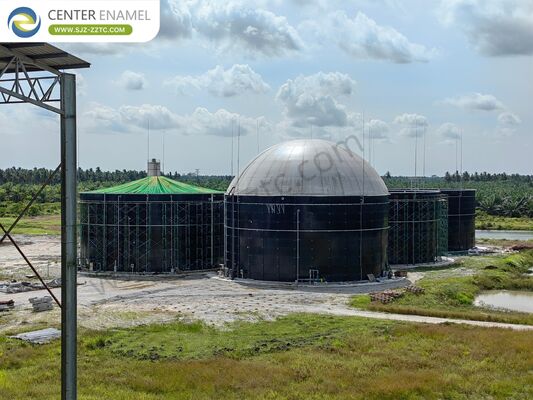
Traitement du POME en Côte d'Ivoire : Entrepreneur du projet de biogaz et solution de procédé USR
| Lieu d'origine: | Chine |
| Nom de marque: | CEC TANKS |
| Certification: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Numéro de modèle: | W |
| Quantité de commande min: | 1 ensemble |
| Prix: | $5000~$20000 one set |
| Détails d'emballage: | Poly-mousse PE entre chaque deux plaques d'acier ; palette en bois et bois |
| Délai de livraison: | 10-30 jours après le dépôt reçu |
| Conditions de paiement: | LC, T/T |
| Capacité d'approvisionnement: | 60 ensembles par mois |
|
Les informations détaillées |
|||
| Lieu d'origine | Chine | Nom de marque | CEC TANKS |
|---|---|---|---|
| Certification | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Numéro de modèle | W |
| Couleur du corps du réservoir: | Vert foncé / personnalisable | Intégrité à la corrosion: | Excellent |
| Épaisseur des plaques d'acier: | 3 mm à 12 mm, dépend de la structure du réservoir | Résistance chimique: | Excellent |
| Taille du panneau: | 2,4 millions * 1,2 millions | Facile à nettoyer: | Lisse, brillant, inerte, anti-adhérent |
| Mettre en évidence: | Entrepreneur pour le traitement des eaux usées de POME,Solution USR pour projet de biogaz,Traitement des eaux usées en Côte d'Ivoire |
||
Description du produit
La Côte d'Ivoire est le deuxième producteur d'huile de palme d'Afrique, avec des usines concentrées dans les régions sud et est. À mesure que la production s'étend, un traitement efficace des POME devient essentiel pour protéger les ressources en eau et soutenir le développement durable. Cet article explore comment un entrepreneur professionnel de projets de biogaz comme Center Enamel fournit un traitement complet des POME en utilisant le procédé Upflow Solids Reactor (USR) combiné à des réservoirs en acier vitrifié (GFS), permettant aux usines ivoiriennes de convertir les eaux usées organiques à forte charge en biogaz renouvelable tout en assurant la conformité environnementale.
L'industrie de l'huile de palme en Côte d'Ivoire génère une quantité substantielle de POME lors de l'extraction de l'huile de palme brute à partir des régimes de fruits frais (RFF). Trois étapes de production principales génèrent la majeure partie de ces eaux usées : le rinçage des régimes de fruits frais, la clarification de l'huile de palme brute extraite, y compris la station de pressage, les étapes de séparation et de clarification, et le pressage des régimes de fruits vides (RFV). Le traitement de chaque tonne de RFF entraîne le rejet par l'usine de 0,7 à 1 m³ de POME. Les POME frais sont chauds, à des températures de 60 à 80 °C, acides avec un pH de 3,3 à 4,6, et constituent un liquide épais et brunâtre avec une teneur élevée en solides, en huile et en graisse, en DCO et en demande biologique en oxygène (DBO). Étant donné que les POME contiennent une quantité considérable d'azote, de phosphate, de potassium, de magnésium et de calcium, ils peuvent constituer un bon engrais pour les plantations de palmiers à huile, mais les opérateurs d'usine doivent prétraiter les POME avant de pouvoir les appliquer aux terres agricoles.
Le traitement efficace des POME en Côte d'Ivoire suit un processus systématique conçu pour protéger les ressources en eau tout en récupérant de l'énergie renouvelable. Le traitement commence par un dégrillage mécanique qui élimine les gros solides en suspension et les objets flottants dans les eaux usées, empêchant ainsi efficacement les équipements ultérieurs d'être bloqués et endommagés. Un séparateur d'huile à flux horizontal est spécialement utilisé pour éliminer la graisse et l'huile des eaux usées, adoptant une conception à flux horizontal et réduisant efficacement la charge des unités de traitement ultérieures en définissant un temps de séjour raisonnable. Un réservoir de régulation équilibre les fluctuations de débit, les variations de température et les niveaux de pH, créant des conditions constantes pour la digestion anaérobie. Les eaux usées conditionnées entrent ensuite dans le réacteur USR où les micro-organismes décomposent la matière organique dans un environnement sans oxygène, produisant du biogaz riche en méthane. Après la digestion, l'effluent traité subit une stabilisation supplémentaire avant d'être appliqué en toute sécurité aux terres agricoles comme engrais.
Le procédé Upflow Solids Reactor (USR) est une technologie avancée de digestion anaérobie spécialement conçue pour traiter les eaux usées organiques contenant des solides (TS : 3 % à 6 %), ce qui en fait une solution idéale pour les POME bruts. Le volume de l'USR est déterminé en fonction de la charge volumétrique, qui doit être déterminée en fonction du type de milieu, de la température et de l'efficacité d'élimination. En digestion à température moyenne, la charge volumétrique des POME devrait être de 3 à 5 kg DCO/(m³·j). Le corps du réservoir USR doit être vertical et cylindrique, avec des toits étanches. À l'intérieur du réacteur, les eaux usées sont distribuées par un système de distribution d'eau et s'écoulent vers le haut à travers un lit de solides où les micro-organismes anaérobies digèrent la matière organique. L'effluent traité sort par une sortie, tandis que les boues en excès sont évacuées par le système d'évacuation des boues du lit de solides. Un gazomètre collecte le biogaz produit pendant la digestion. Le procédé USR atteint des taux d'élimination de la DCO élevés tout en offrant une production de biogaz stable, même avec des conditions d'alimentation fluctuantes.
Les réservoirs en acier vitrifié (GFS) constituent la base des infrastructures modernes de traitement des POME en Côte d'Ivoire. Après cuisson à haute température de 820 à 930 °C, le verre en fusion réagit avec la surface de la plaque d'acier pour former une liaison inerte et inorganique, qui combine la résistance et la flexibilité de l'acier avec la résistance exceptionnelle à la corrosion du verre. Cette structure à double revêtement (2C2F) protège les faces intérieure et extérieure avec un revêtement de fond et un revêtement de surface appliqués de chaque côté. Les réservoirs GFS sont largement utilisés dans la bioénergie, le stockage d'eau potable, les eaux usées municipales, les lixiviats de décharge, le traitement des eaux usées industrielles et d'autres applications. La technologie de l'acier vitrifié est la technologie de revêtement premium sur le marché des réservoirs de stockage, et les réservoirs GFS sont certifiés selon les normes WRAS, FDA, ISO, NSF et EN ISO 28765. Leur assemblage modulaire boulonné permet une érection rapide sur site sans soudure, avec une durée de vie de plus de 30 ans.
Les usines d'huile de palme de Côte d'Ivoire bénéficient de diverses solutions de stockage et de couverture adaptées aux exigences de traitement spécifiques. Center Enamel propose des réservoirs GFS offrant une résistance supérieure à la corrosion pour les environnements agressifs. Les réservoirs en acier galvanisé offrent une protection robuste et résistante à l'usure grâce à un procédé de galvanisation. Les réservoirs à revêtement époxy fusionné (FBE), développés avec AkzoNobel, offrent une technologie de revêtement innovante. Les réservoirs en acier inoxydable AISI 304/316 de haute qualité répondent aux exigences strictes pour les applications exigeantes. Les options de couverture comprennent les dômes géodésiques en aluminium pour la résistance à la corrosion et les capacités de grande portée ; les toits en acier vitrifié pour les structures étanches sous pression adaptées au contrôle des odeurs ; les toits à membrane simple et double optimisés pour la digestion anaérobie et la collecte de biogaz ; les toits à plateaux en aluminium pour le stockage économique de l'eau ; les toits en acier inoxydable pour des performances anti-corrosion supérieures ; et les toits en PRV pour les applications non étanches.
Un traitement complet des POME nécessite des équipements de support intégrés pour un fonctionnement fiable. Les gazomètres assurent un stockage sûr et fiable du biogaz. Les systèmes de lagunes/membranes noires offrent un stockage économique de grande capacité pour l'effluent traité. Les chaudières à eau chaude maintiennent des températures de digestion optimales. Les systèmes de torche d'urgence assurent une gestion sûre de la pression du biogaz. Les pompes de levage sont spécialement conçues pour manipuler les eaux usées à haute teneur en solides. Les réservoirs de déshydratation et de désulfuration purifient le biogaz en éliminant l'humidité et le sulfure d'hydrogène corrosif. Les machines de déshydratation des boues à vis assurent une séparation solide-liquide efficace, minimisant le volume des boues et les coûts d'élimination. Chaque composant d'équipement contribue à un système de traitement complet et efficace qui maximise la récupération d'énergie à partir des POME.
En tant qu'entrepreneur professionnel de projets de biogaz, Center Enamel fournit des solutions complètes de traitement des POME aux usines d'huile de palme de Côte d'Ivoire. L'entreprise offre des services complets d'ingénierie, d'approvisionnement et de construction, gérant les projets du concept à la mise en service. Avec des certifications telles que CE/EN1090, ISO 9001, NSF61, WRAS et EN28765, l'assurance qualité est maintenue tout au long de l'exécution du projet. Les normes de conception intègrent les exigences AWWA D103, OSHA, EN28765 et EuroCode. L'approche globale de Center Enamel comprend :
- Conception de système personnalisée basée sur les caractéristiques spécifiques des eaux usées du site et les objectifs de traitement
- Ingénierie professionnelle pour les réacteurs USR, les réservoirs d'acidification et les systèmes auxiliaires
- Réservoirs GFS de haute qualité avec résistance à la corrosion et durée de vie de plus de 30 ans
- Systèmes complets de collecte, de purification et d'utilisation du biogaz
- Supervision de l'installation sur site avec conformité aux normes de sécurité ISO et OSHA
- Démarrage biologique, tests de performance et formation des opérateurs
- Coordination transparente avec les entrepreneurs locaux et les fournisseurs internationaux
Le traitement des POME en Côte d'Ivoire est passé de la simple élimination à un processus sophistiqué générant de l'énergie renouvelable. Les réservoirs GFS offrent un confinement robuste pour le procédé USR, avec une résistance à la corrosion et une construction modulaire permettant une installation rapide. Le procédé USR atteint une efficacité d'élimination élevée tout en convertissant les polluants organiques en biogaz précieux. En tant qu'entrepreneur professionnel de projets de biogaz, Center Enamel propose des solutions complètes et uniques pour les usines d'huile de palme ivoiriennes, garantissant la conformité environnementale et la récupération d'énergie durable.