-
Du verre fondu dans des réservoirs en acier (719)
-
réservoirs d'acier inoxydable (434)
-
La fusion a collé les réservoirs époxydes (592)
-
Réservoirs en acier galvanisé (321)
-
Toits en aluminium de dôme (1336)
-
Réservoirs de stockage des eaux usées (237)
-
réservoirs soudés en acier (457)
-
Récipients à pression (295)
-
Digesteur anaérobie (202)
-
Réservoirs d'eau industriels (349)
-
Réservoirs en acier recouverts de verre (180)
-
Réservoirs en acier boulonnés (389)
-
Cuve de stockage de boue (115)
-
Cuve de stockage de biogaz (173)
-
réservoirs de stockage de lixiviation (133)
-
Réservoirs de stockage d'eau pour l'agriculture (179)
-
Réservoir d'eau de feu (166)
-
Silos pour le stockage des céréales (146)
-
Projets de biogaz (424)
-
Projets de traitement des eaux résiduaires (1420)
-
Un toit à double membrane (223)


|
Résolutions des entrepreneurs du projet de réservoirs et de biogaz du GFS pour le traitement des eaux usées des élevages avicoles du Pakistan
| Lieu d'origine: | Chine |
| Nom de marque: | CEC TANKS |
| Certification: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Numéro de modèle: | W |
| Quantité de commande min: | 1 ensemble |
| Prix: | $5000~$20000 one set |
| Détails d'emballage: | Poly-mousse PE entre chaque deux plaques d'acier ; palette en bois et bois |
| Délai de livraison: | 10-30 jours après le dépôt reçu |
| Conditions de paiement: | LC, T/T |
| Capacité d'approvisionnement: | 60 ensembles par mois |
|
Les informations détaillées |
|||
| Lieu d'origine | Chine | Nom de marque | CEC TANKS |
|---|---|---|---|
| Certification | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Numéro de modèle | W |
| Couleur du corps du réservoir: | Vert foncé / personnalisable | Intégrité à la corrosion: | Excellent |
| Épaisseur des plaques d'acier: | 3 mm à 12 mm, dépend de la structure du réservoir | Résistance chimique: | Excellent |
| Taille du panneau: | 2,4 millions * 1,2 millions | Facile à nettoyer: | Lisse, brillant, inerte, anti-adhérent |
| Mettre en évidence: | Réservoirs de GFS traitement des eaux usées des élevages avicoles,sous-traitant du projet de biogaz Pakistan,solutions de traitement des eaux usées des élevages avicoles |
||
Description du produit
La croissance rapide de l'industrie avicole au Pakistan présente des défis environnementaux importants qui exigent des solutions complètes de gestion des eaux usées. Cet article explore comment les réservoirs GFS avancés et les services professionnels d'entrepreneurs de projets de biogaz transforment le traitement des eaux usées des fermes avicoles dans tout le Pakistan. En intégrant des technologies anaérobies éprouvées comme l'UASB avec une infrastructure de stockage durable, les fermes avicoles pakistanaises atteignent la conformité environnementale tout en convertissant les déchets organiques en ressources énergétiques renouvelables.
Les eaux usées des fermes avicoles au Pakistan proviennent des opérations intensives d'élevage de poulets concentrées dans les provinces du Pendjab, du Sindh et du Khyber Pakhtunkhwa. L'effluent comprend la litière de volaille, l'eau de lavage des poulaillers et l'effluent de transformation, créant un flux organique de forte concentration caractérisé par une demande biochimique en oxygène (DBO), une demande chimique en oxygène (DCO), des niveaux élevés d'azote, de phosphore et de matières en suspension.
Alors que l'industrie avicole pakistanaise continue de se développer pour répondre à la demande intérieure de protéines, le volume des eaux usées agricoles menace les masses d'eau locales et les nappes phréatiques. Les déchets de volaille contiennent des niveaux élevés d'azote ammoniacal, ce qui peut inhiber les microbes producteurs de méthane s'ils ne sont pas gérés correctement. Les eaux usées de volaille non traitées entraînent l'eutrophisation des masses d'eau, la dégradation des sols et la détérioration de la qualité de l'air due aux émissions d'ammoniac et de sulfure d'hydrogène, affectant les communautés environnantes.
Un processus de traitement systématique est essentiel pour gérer les eaux usées de volaille dans les divers contextes de fermes pakistanaises. Le train de traitement commence par la collecte du fumier de volaille et de l'eau de lavage dans un puisard scellé centralisé, suivie d'une séparation solide-liquide. Des grilles éliminent les gros débris avant que les eaux usées n'entrent dans les réservoirs de collecte et d'égalisation, où les variations de débit et de qualité sont équilibrées pour un traitement biologique constant.
Après la collecte et le prétraitement, le fumier entre dans des réacteurs anaérobies scellés où des micro-organismes accomplissent les quatre étapes d'hydrolyse, d'acidogenèse, d'acétogenèse et de méthanogenèse, décomposant la matière organique en méthane et en dioxyde de carbone. Le biogaz produit peut être utilisé pour la production d'énergie de la ferme, le chauffage des chaudières et la cuisine quotidienne, tandis que les résidus digérés et la boue sont transformés en engrais organique de haute qualité. L'effluent traité nécessite un polissage pour répondre aux normes de rejet environnementales avant le rejet final ou la réutilisation.
Le processus Upflow Anaerobic Sludge Blanket (UASB) sert de technologie de base pour le traitement des eaux usées des fermes avicoles au Pakistan. Dans le réacteur UASB, les eaux usées s'écoulent vers le haut à travers une épaisse couche de micro-organismes anaérobies, qui dégradent rapidement les polluants organiques complexes sans nécessiter de mélange mécanique. Le séparateur triphasé capture efficacement le biogaz tout en renvoyant la boue active dans le réacteur, maintenant une concentration élevée de biomasse.
La technologie UASB est spécialement conçue pour les eaux usées des fermes avicoles, présentant une structure simple, un faible coût d'exploitation et une maintenance quotidienne facile. La recherche a démontré que les systèmes UASB peuvent atteindre des efficacités d'élimination de la DCO supérieures à 78 % lors du traitement des eaux usées de volaille, la production de biogaz fournissant une récupération d'énergie précieuse. La conception intégrée combine la réaction, la sédimentation et la séparation simultanément avec un faible encombrement et un investissement en capital modéré. Pour les fermes avicoles pakistanaises, le processus UASB est largement adapté à la plupart des fermes moyennes et grandes, s'adaptant bien aux conditions climatiques variées du Pakistan.
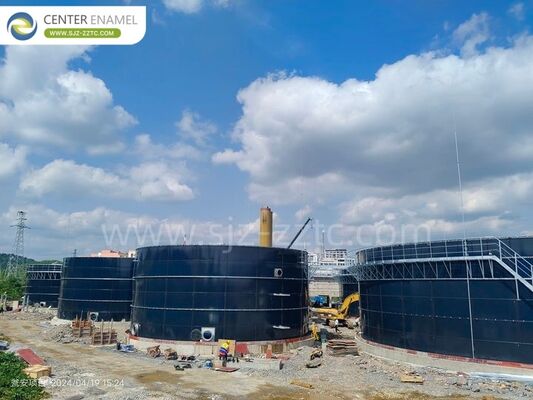
Les réservoirs en verre fusionné à l'acier (GFS) fabriqués par Center Enamel offrent la solution de stockage et de réaction optimale pour les projets de traitement des eaux usées des fermes avicoles pakistanaises. Le processus de fabrication spécialisé, fusionnant le verre à l'acier à des températures supérieures à 820 °C, crée une barrière inerte et résistante à la corrosion qui résiste à l'environnement chimique agressif de la digestion anaérobie. Le revêtement en verre offre une large résistance au pH et résiste aux acides organiques, à l'ammoniac et au sulfure d'hydrogène courants dans les eaux usées de volaille.
Les réservoirs GFS répondent aux certifications internationales, notamment AWWA D103-09 et ISO 28765, garantissant la fiabilité dans les applications exigeantes. La conception modulaire boulonnée facilite une installation efficace dans la géographie diverse du Pakistan, la préfabrication en usine éliminant le besoin de soudage sur site important et accélérant les délais de construction. Avec une durée de vie de plus de 30 ans et des exigences de maintenance minimales, les réservoirs GFS offrent une durabilité à long terme essentielle pour les projets agricoles pakistanais.
Center Enamel propose plusieurs options de stockage répondant aux diverses exigences des projets et aux considérations budgétaires du Pakistan. Les réservoirs en verre fusionné à l'acier offrent la solution haut de gamme avec une résistance à la corrosion inégalée et une construction à double couche de revêtement. Les réservoirs en acier galvanisé offrent des revêtements protecteurs durables pour les applications moins exigeantes. Les réservoirs en époxy lié par fusion (FBE) offrent une technologie de revêtement innovante pour les exigences spécialisées. Les réservoirs en acier inoxydable répondent aux applications nécessitant une pureté exceptionnelle.
Les solutions de couverture comprennent les dômes géodésiques en aluminium offrant une résistance à la corrosion et une capacité de portée libre. Les toits en verre fusionné à l'acier offrent une étanchéité à l'air pour le fonctionnement sous pression et le contrôle des odeurs. Les toits à membrane simple et double offrent une étanchéité supérieure pour la digestion anaérobie et les applications de collecte de biogaz, offrant un stockage dynamique de gaz avec régulation de pression. Les toits à plateau en aluminium offrent une protection économique contre les conditions climatiques du Pakistan.
Un système complet de traitement des eaux usées des fermes avicoles nécessite divers équipements de support fonctionnant en coordination. Les réservoirs de stockage de gaz au sol assurent un stockage sûr du biogaz, tandis que les torches d'urgence assurent un brûlage sûr pendant la maintenance. Les équipements de déshydratation et de désulfuration éliminent l'humidité et le sulfure d'hydrogène du biogaz avant son utilisation énergétique, protégeant les équipements en aval et maintenant la qualité du gaz.
Les séparateurs solide-liquide jouent un rôle crucial dans le traitement primaire, éliminant efficacement les matières en suspension du fumier de volaille. Les mélangeurs submersibles maintiennent la suspension des solides dans les réservoirs de stockage, tandis que les pompes de levage assurent un débit fiable dans le train de traitement. Pour les fermes avicoles pakistanaises, les réservoirs de stockage de biogaz à double membrane assurent un stockage sûr du biogaz avec contrôle automatique de la pression et protection contre les explosions, tandis que les systèmes complets d'agitation, d'alimentation, de pompage et de décharge assurent un fonctionnement continu et efficace.
Center Enamel sert d'entrepreneur complet de projets de biogaz pour les projets de traitement des eaux usées des fermes avicoles pakistanaises, offrant des services clés en main complets, de la conception technique à la fabrication et à la construction des équipements. Les principaux avantages comprennent :
Conception d'ingénierie personnalisée tenant compte des caractéristiques spécifiques de l'influent, des conditions climatiques et des exigences opérationnelles du Pakistan. Leur équipe expérimentée analyse les paramètres du projet pour concevoir des schémas de flux de processus optimisés et assurer un dimensionnement précis des équipements.
Livraison complète du projet couvrant la conception, l'approvisionnement, la construction, la mise en service et le support après-vente. L'approche intégrée assure une coordination transparente entre les travaux civils et les systèmes mécaniques, minimisant les risques du projet et garantissant des performances fiables du système.
Excellence technique grâce à des capacités de fabrication avancées et des certifications internationales, notamment ISO 9001, NSF/ANSI 61, AWWA D103-09 et ISO 28765. L'entreprise propose des technologies anaérobies personnalisées adaptées aux caractéristiques du fumier de volaille et à l'échelle des fermes du Pakistan, y compris les processus CSTR, UASB, USR et IC.
Le traitement des eaux usées des fermes avicoles au Pakistan nécessite des solutions appropriées combinant une technologie anaérobie efficace avec des équipements durables adaptés aux conditions locales. Les réservoirs GFS et les services professionnels d'entrepreneurs de projets de biogaz permettent aux fermes pakistanaises de réaliser une gestion durable des eaux usées tout en produisant de l'énergie renouvelable et de l'engrais organique. Les solutions intégrées de Center Enamel, combinant la technologie UASB avec des équipements de stockage de haute qualité, offrent la fiabilité et les performances nécessaires pour relever les défis des eaux usées de volaille au Pakistan tout en soutenant le développement agricole et la sécurité énergétique.