-
Du verre fondu dans des réservoirs en acier (896)
-
réservoirs d'acier inoxydable (434)
-
La fusion a collé les réservoirs époxydes (660)
-
Réservoirs en acier galvanisé (321)
-
Toits en aluminium de dôme (1346)
-
Réservoirs de stockage des eaux usées (280)
-
réservoirs soudés en acier (457)
-
Récipients à pression (534)
-
Digesteur anaérobie (217)
-
Réservoirs d'eau industriels (424)
-
Réservoirs en acier recouverts de verre (180)
-
Réservoirs en acier boulonnés (389)
-
Cuve de stockage de boue (115)
-
Cuve de stockage de biogaz (173)
-
réservoirs de stockage de lixiviation (133)
-
Réservoirs de stockage d'eau pour l'agriculture (179)
-
Réservoir d'eau de feu (166)
-
Silos pour le stockage des céréales (146)
-
Projets de biogaz (424)
-
Projets de traitement des eaux résiduaires (1882)
-
Un toit à double membrane (223)

|
Traitement du fumier de ferme laitière au Pakistan avec des technologies anaérobies fiables
| Lieu d'origine: | Chine |
| Nom de marque: | CEC TANKS |
| Certification: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Numéro de modèle: | W |
| Quantité de commande min: | 1 ensemble |
| Prix: | $5000~$20000 one set |
| Détails d'emballage: | Poly-mousse PE entre chaque deux plaques d'acier ; palette en bois et bois |
| Délai de livraison: | 10-30 jours après le dépôt reçu |
| Conditions de paiement: | LC, T/T |
| Capacité d'approvisionnement: | 60 ensembles par mois |
|
Les informations détaillées |
|||
| Lieu d'origine | Chine | Nom de marque | CEC TANKS |
|---|---|---|---|
| Certification | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Numéro de modèle | W |
| Couleur du corps du réservoir: | Vert foncé / personnalisable | Intégrité à la corrosion: | Excellent |
| Épaisseur des plaques d'acier: | 3 mm à 12 mm, dépend de la structure du réservoir | Résistance chimique: | Excellent |
| Taille du panneau: | 2,4 millions * 1,2 millions | Facile à nettoyer: | Lisse, brillant, inerte, anti-adhérent |
| Mettre en évidence: | traitement anaérobie du fumier Pakistan,traitement des eaux usées de ferme laitière,technologies de traitement anaérobie fiables |
||
Description du produit
Le Pakistan possède l'un des plus grands secteurs d'élevage au monde, la production laitière étant soutenue par d'importantes populations de bovins et de buffles. Le fumier qui en résulte nécessite une collecte, un stockage et un traitement environnemental importants. Les technologies anaérobies offrent une opportunité de convertir le fumier des fermes laitières en biogaz renouvelable tout en produisant du digestat pour une utilisation agricole ultérieure. Les réacteurs CSTR, les réservoirs GFS, les systèmes de toiture à double membrane et les équipements de soutien peuvent former une solution de traitement intégrée. Center Enamel fournit des services diversifiés de fabrication de réservoirs, des services d'ingénierie, d'approvisionnement et de construction (EPC), des ensembles de procédés et la fourniture d'équipements pour les projets d'infrastructure agricole et environnementale.
Le Pakistan possède une importante industrie laitière et d'élevage, les bovins et les buffles jouant un rôle majeur dans la production de lait. Selon le Pakistan Economic Survey 2024-25, la population estimée de bétail a atteint 59,7 millions de bovins et 47,7 millions de buffles en 2024-25. La production totale brute de lait a été estimée à environ 72,34 millions de tonnes, dont 27,08 millions de tonnes provenant des vaches et 43,13 millions de tonnes provenant des bufflonnes.
Ces vastes populations de bétail génèrent des quantités substantielles de fumier. Cependant, les pratiques traditionnelles de gestion du fumier, les infrastructures de stockage inadéquates et les installations de traitement limitées peuvent créer des défis environnementaux.
Le fumier non géré peut libérer du méthane, produire des odeurs désagréables et contribuer au ruissellement des nutriments et à la contamination de l'eau. Les fermes laitières ont également besoin de systèmes pratiques pour gérer le fumier mélangé à l'eau de lavage et à d'autres résidus organiques.
Le traitement du fumier de ferme laitière par digestion anaérobie offre une opportunité d'améliorer la gestion des déchets d'élevage tout en récupérant de l'énergie renouvelable et des nutriments agricoles précieux.
La conversion du fumier de ferme laitière en biogaz commence par la collecte dans les logements du bétail, les étables et les installations de traite. Selon les conditions de la ferme, le fumier peut être collecté par raclage mécanique, par rinçage ou par d'autres systèmes de collecte.
Le matériau collecté entre dans l'équipement de prétraitement, où les pierres, les matériaux de litière et les solides inappropriés sont retirés. De l'eau ou du liquide de procédé recyclé peut être ajouté pour obtenir une consistance de boue appropriée.
La boue de fumier préparée est transférée dans un réservoir de digestion anaérobie fermé. À l'intérieur du réacteur, des micro-organismes décomposent la matière organique sans oxygène, produisant du biogaz contenant du méthane et du dioxyde de carbone.
Le gaz généré est collecté par une canalisation et transféré vers un équipement de déshydratation et de désulfuration. Pendant ce temps, le digestat restant est évacué pour une séparation solide-liquide et un traitement ultérieur.
Les fractions de digestat séparées peuvent être évaluées pour la récupération des nutriments et la réutilisation agricole en fonction de leur qualité et des réglementations applicables.
Le réacteur à cuve agitée continue (CSTR) est une technologie importante pour le traitement du fumier laitier par digestion anaérobie.
Il est conçu pour une alimentation continue ou semi-continue et un mélange mécanique. Les principaux composants comprennent une entrée d'alimentation, un arbre d'agitateur, des palettes, une sortie de digestat et une canalisation de biogaz.
Le système de mélange mécanique distribue le fumier et les micro-organismes dans tout le réacteur, améliorant le contact entre les matières organiques et les populations microbiennes.
Une température stable, une alimentation contrôlée, une charge organique appropriée et un temps de rétention hydraulique adéquat sont essentiels pour maintenir l'activité biologique.
Pendant la fermentation, les micro-organismes anaérobies décomposent les composés organiques et génèrent du biogaz. Le gaz s'accumule dans la partie supérieure du réacteur avant d'être transféré par la canalisation de collecte.
Le digestat restant est évacué pour un traitement ultérieur et une gestion des nutriments.
Le biogaz brut nécessite un traitement avant de pouvoir être utilisé efficacement. La déshydratation élimine l'humidité, tandis que la désulfuration réduit la teneur en sulfure d'hydrogène.
Après conditionnement, le biogaz traité peut supporter plusieurs applications :
Production de biogaz : Fournit du carburant pour les générateurs afin de produire de l'électricité.
Chaudière : Fournit de l'énergie thermique pour les installations de transformation laitière et agricoles.
Système de torche : Gère en toute sécurité le gaz excédentaire par combustion contrôlée.
Production de biométhane : Une purification et une compression supplémentaires peuvent produire un gaz à plus haute teneur en méthane pour des applications appropriées.
Le digestat peut également être traité par séparation solide-liquide pour soutenir la récupération ultérieure des nutriments.
Les réservoirs GFS et les systèmes de toiture à double membrane sont deux produits importants pour l'infrastructure de biogaz du fumier laitier.
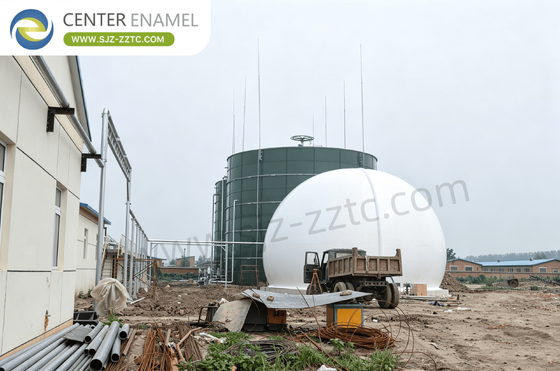
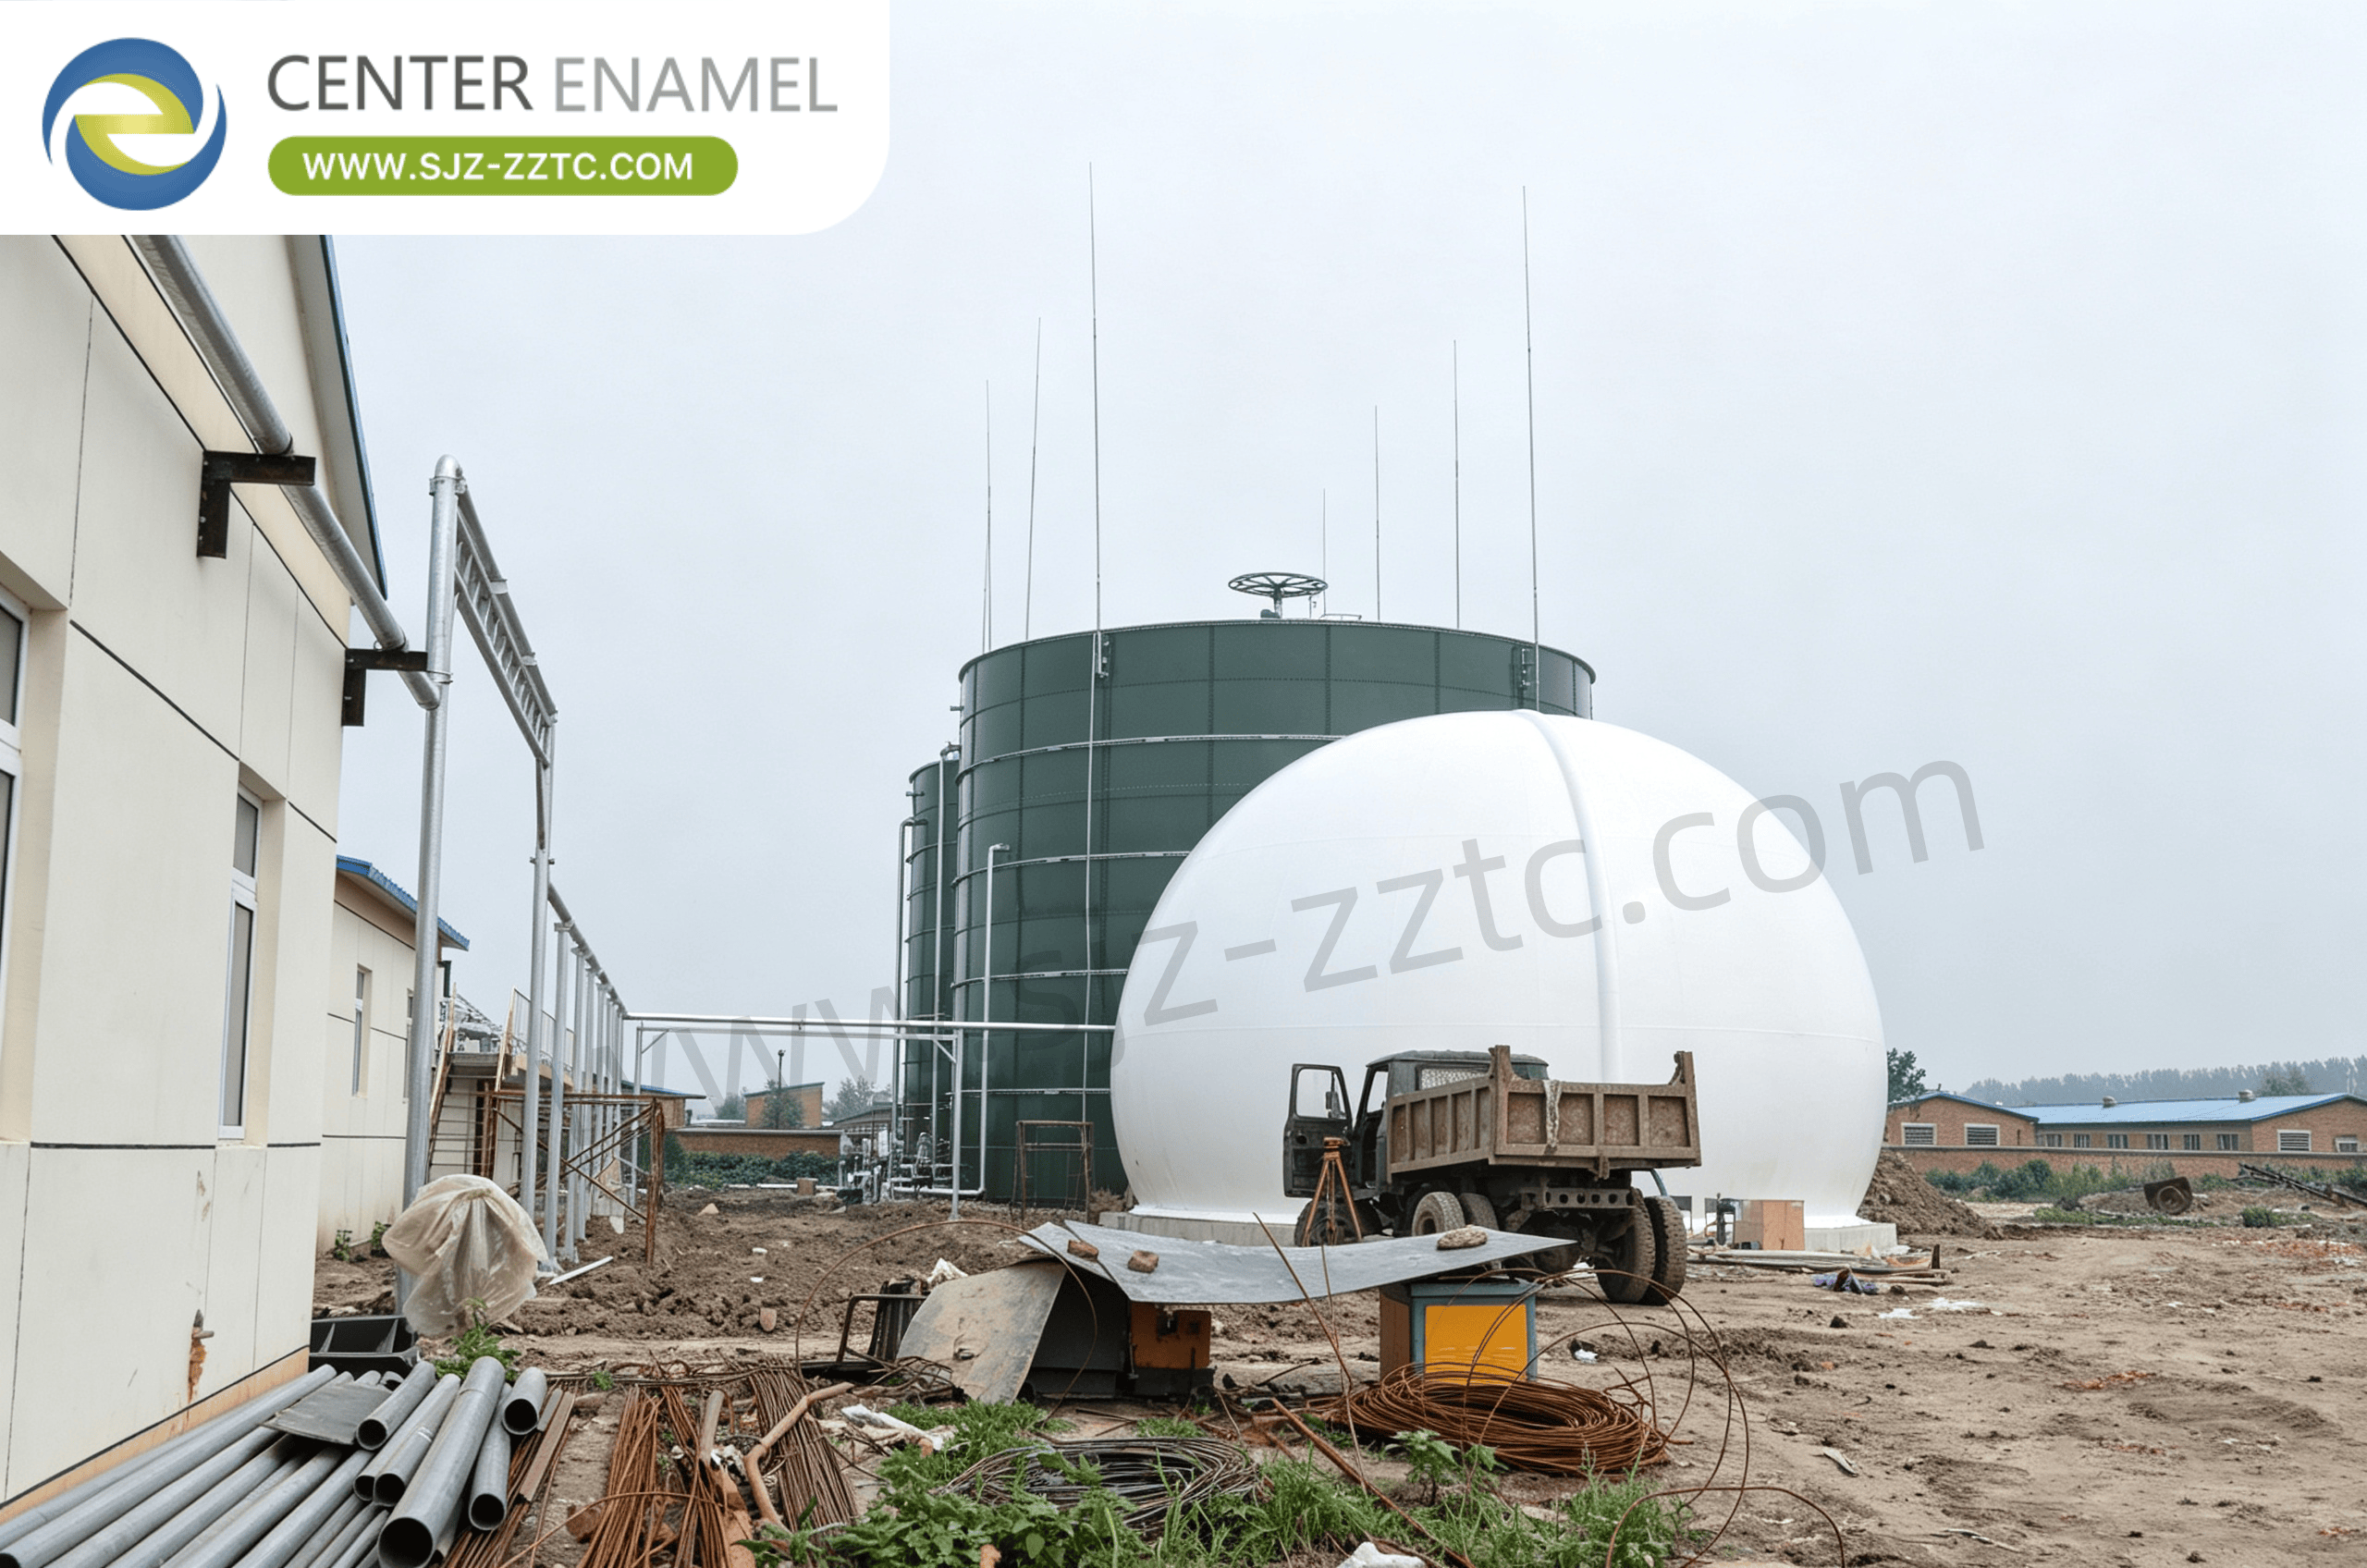
Les réservoirs GFS sont fabriqués en fusionnant des revêtements de verre sur des panneaux d'acier à environ 820-930°C. Le revêtement inorganique résultant offre une résistance à la corrosion et soutient les applications de stockage environnemental. Leur structure modulaire s'adapte à différentes capacités de projet.
La toiture à double membrane offre un espace clos pour la collecte et le stockage temporaire du biogaz. Sa conception flexible s'adapte aux fluctuations du volume de gaz et peut aider à optimiser l'espace d'installation et les exigences de fondation.
Ces deux produits fournissent une infrastructure de stockage importante pour les projets de digestion anaérobie intégrée.
Center Enamel propose des configurations de stockage diversifiées pour les projets agricoles et environnementaux :
Réservoirs GFS : Réservoirs modulaires pour la digestion anaérobie, les eaux usées agricoles et le stockage industriel.
Toiture à double membrane : Structures flexibles pour la collecte et le stockage du biogaz.
Gazomètres : Installations pour le stockage temporaire du biogaz produit.
Systèmes de membrane noire : Configurations de stockage alternatives basées sur des membranes.
Différents équipements auxiliaires soutiennent le fonctionnement d'une installation intégrée de biogaz laitier :
Séparateur solide-liquide : Sépare le digestat en fractions solides et liquides.
Réservoir de déshydratation et de désulfuration : Élimine l'humidité et le sulfure d'hydrogène du biogaz.
Chaudière : Utilise le biogaz pour fournir de la chaleur de procédé.
Système de torche : Gère le gaz excédentaire par combustion contrôlée.
Gazomètre : Stocke temporairement le biogaz produit.
Pompe de levage : Transfère la boue de fumier et les matériaux liquides.
Système de torche : Soutient la combustion contrôlée du gaz.
Machine de déshydratation des boues à vis : Réduit la teneur en humidité et le volume des boues.
Center Enamel combine les ressources de fabrication de réservoirs avec des services liés aux projets pour les applications environnementales.
Expérience de fabrication : Plus de 36 ans d'expérience dans l'industrie des réservoirs.
Base de production : 150 000 m² d'installations de R&D et de production.
Capacité de production : Capacité de fabrication annuelle de 250 000 feuilles.
Couverture commerciale mondiale : Produits fournis dans plus de 100 pays.
Personnel professionnel : Plus de 500 employés.
Certifications de qualité : Les matériaux de l'entreprise sont listés CE/EN1090, ISO 9001, NSF 61 et WRAS.
Services de projet intégrés : Services EPC, ensembles de procédés et fourniture d'équipements.
Diversité des produits : Réservoirs GFS, systèmes de toiture à double membrane et autres solutions de stockage.
Ces capacités soutiennent les clients à la recherche de produits de stockage diversifiés et de services liés aux projets pour le traitement du fumier laitier et les applications de biogaz.
Les vastes populations de bovins et de buffles du Pakistan créent d'importantes opportunités pour améliorer la gestion du fumier et la récupération d'énergie renouvelable. La digestion anaérobie soutenue par la technologie CSTR peut convertir le fumier laitier en biogaz tout en produisant du digestat pour une utilisation ultérieure. Combinées aux réservoirs GFS, aux systèmes de toiture à double membrane et aux équipements de soutien, les installations intégrées peuvent améliorer le traitement du fumier de ferme laitière. Center Enamel fournit des solutions de réservoirs diversifiées pour les projets d'infrastructure agricole et environnementale.
Q1 : Le fumier de bovin et de buffle peut-il être traité dans le même digesteur anaérobie ?
Oui. Le fumier de bovin et de buffle peut servir de matière première pour la digestion anaérobie. Cependant, les différences de teneur en solides, de matériaux de litière et de caractéristiques de la matière première doivent être prises en compte lors de la conception des systèmes d'alimentation et de mélange.
Q2 : Pourquoi le pH doit-il être surveillé dans un digesteur de fumier laitier ?
Le pH influence l'activité des micro-organismes anaérobies. Des fluctuations importantes peuvent inhiber les micro-organismes producteurs de méthane et réduire la stabilité de la digestion. Une surveillance régulière aide les opérateurs à identifier les déséquilibres potentiels du processus.
Q3 : La digestion anaérobie élimine-t-elle tous les nutriments du fumier laitier ?
Non. La digestion anaérobie convertit principalement la matière organique biodégradable en biogaz. Des nutriments importants tels que l'azote, le phosphore et le potassium restent dans le digestat, bien que leurs formes chimiques et leur distribution puissent changer.