-
Du verre fondu dans des réservoirs en acier (896)
-
réservoirs d'acier inoxydable (434)
-
La fusion a collé les réservoirs époxydes (660)
-
Réservoirs en acier galvanisé (321)
-
Toits en aluminium de dôme (1336)
-
Réservoirs de stockage des eaux usées (280)
-
réservoirs soudés en acier (457)
-
Récipients à pression (485)
-
Digesteur anaérobie (217)
-
Réservoirs d'eau industriels (384)
-
Réservoirs en acier recouverts de verre (180)
-
Réservoirs en acier boulonnés (389)
-
Cuve de stockage de boue (115)
-
Cuve de stockage de biogaz (173)
-
réservoirs de stockage de lixiviation (133)
-
Réservoirs de stockage d'eau pour l'agriculture (179)
-
Réservoir d'eau de feu (166)
-
Silos pour le stockage des céréales (146)
-
Projets de biogaz (424)
-
Projets de traitement des eaux résiduaires (1832)
-
Un toit à double membrane (223)

|
Conversion du POME en biogaz en Thaïlande : Votre fournisseur de solutions de biogaz
| Lieu d'origine: | CHINE |
| Nom de marque: | CEC TANKS |
| Certification: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Numéro de modèle: | W |
| Quantité de commande min: | 1 ensemble |
| Prix: | $5000~$20000 one set |
| Détails d'emballage: | Poly-mousse PE entre chaque deux plaques d'acier ; palette en bois et bois |
| Délai de livraison: | 10-30 jours après le dépôt reçu |
| Conditions de paiement: | LC, T/T |
| Capacité d'approvisionnement: | 60 ensembles par mois |
|
Les informations détaillées |
|||
| Lieu d'origine | CHINE | Nom de marque | CEC TANKS |
|---|---|---|---|
| Certification | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Numéro de modèle | W |
| Couleur du corps du réservoir: | Vert foncé / personnalisable | Intégrité à la corrosion: | Excellent |
| Épaisseur des plaques d'acier: | 3 mm à 12 mm, dépend de la structure du réservoir | Résistance chimique: | Excellent |
| Taille du panneau: | 2,4 millions * 1,2 millions | Facile à nettoyer: | Lisse, brillant, inerte, anti-adhérent |
| Mettre en évidence: | Conversion de POME en biogaz Thaïlande,Fournisseur de solutions de biogaz Thaïlande,projets de traitement des eaux usées au biogaz |
||
Description du produit
Conversion du POME en biogaz en Thaïlande : Votre fournisseur de solutions biogaz
Le secteur thaïlandais de l'huile de palme est concentré dans les provinces du sud de Surat Thani, Krabi et Chumphon, où des centaines d'usines génèrent un sous-produit très polluant connu sous le nom d'effluent de palmeraie (POME). Avec des niveaux de DCO allant de 40 000 à 80 000 mg/L et une température de 40 à 60 °C, le POME brut présente un risque grave pour les rivières et les zones humides s'il est rejeté sans traitement. En tant que fournisseur dédié de solutions biogaz, Center Enamel aide les usines thaïlandaises à convertir ce flux de déchets en énergie renouvelable précieuse en utilisant une technologie éprouvée de digestion anaérobie. Cet article décrit le parcours complet du POME au biogaz, du prétraitement et de la digestion USR à l'utilisation du gaz et à l'infrastructure des réservoirs, expliquant pourquoi une approche EPC intégrée offre à la fois la conformité environnementale et des économies opérationnelles.
Le défi du POME en Thaïlande et le cas du biogaz
Le climat tropical de la Thaïlande et ses vastes plantations de palmiers en font le troisième producteur mondial d'huile de palme. Chaque tonne de régimes de fruits frais traités produit environ 0,7 à 1 m³ de POME, un liquide épais et brunâtre contenant des huiles et graisses élevées, un pH acide et une charge organique extrême. Pendant des décennies, de nombreuses usines ont eu recours à la lagunage à ciel ouvert, une méthode peu coûteuse qui libère du méthane, un gaz à effet de serre plus de 20 fois plus puissant que le CO₂, directement dans l'atmosphère tout en consommant de vastes étendues de terres. Le renforcement de l'application des normes de rejet industriel et la demande croissante d'huile de palme durable ont rendu le traitement conventionnel par lagunage de plus en plus intenable. La capture du méthane par digestion anaérobie non seulement évite les dommages environnementaux, mais fournit également une source d'énergie dispatchable pour les opérations de l'usine, réduisant les coûts de diesel et d'électricité du réseau.
Le processus de traitement du POME au biogaz
La conversion du POME en biogaz commence par un prétraitement, une étape critique qui protège les équipements en aval et stabilise les performances biologiques. L'effluent brut passe d'abord par un tamis à barreaux mécanique qui intercepte les fibres, les coques et les gros solides en suspension susceptibles de bloquer les tuyaux et d'endommager les pompes. Un séparateur d'huile à flux horizontal élimine ensuite la graisse résiduelle et l'huile flottante, réduisant la charge organique du réacteur anaérobie et empêchant l'accumulation d'acides gras qui peut inhiber les méthanogènes. Le POME prétraité s'écoule dans un réservoir de régulation, où le débit, la température et le pH sont égalisés pour créer des conditions constantes de digestion. Cette capacité tampon est essentielle car le POME arrive chaud et acide, et des fluctuations soudaines peuvent déstabiliser la communauté microbienne. Ce n'est qu'après ces étapes de conditionnement que les eaux usées entrent dans la phase de digestion anaérobie, où les bactéries décomposent la matière organique en l'absence d'oxygène et produisent un biogaz riche en méthane.
Processus USR : Le cœur de la digestion du POME
Le réacteur à solides ascendants (USR) est spécialement conçu pour les eaux usées organiques avec une teneur en solides totaux comprise entre 3 % et 6 %, ce qui en fait une solution idéale pour le POME brut. À l'intérieur du réservoir cylindrique vertical, les eaux usées sont distribuées uniformément sur le fond et s'écoulent vers le haut à travers un lit dense de boues anaérobies. Les micro-organismes s'attachent aux particules organiques en suspension et les digèrent, convertissant la DCO en biogaz tandis que le liquide traité sort par une sortie en haut. Le réservoir de stockage de gaz du réacteur collecte le méthane à mesure qu'il monte, et une ligne de recyclage maintient la vitesse ascendante optimale pour éviter le délavage des boues. Pour la digestion mésophile du POME, le taux de charge volumétrique doit être conçu à 3 à 5 kg de DCO/(m³·jour) pour équilibrer l'efficacité du traitement avec la stabilité du processus. Le toit étanche de l'USR et sa conception de mélange robuste garantissent une production de biogaz fiable, même lorsque les caractéristiques de l'alimentation varient.
Traitement et utilisation du biogaz
Le biogaz brut sortant de l'USR est saturé de vapeur d'eau et contient du sulfure d'hydrogène, corrosif pour les moteurs et les chaudières. Le gaz passe d'abord par une unité de déshydratation pour éliminer l'humidité, suivie d'un récipient de désulfuration rempli d'un milieu qui adsorbe le H₂S. Un ventilateur de surpression pressurise ensuite le gaz propre et un débitmètre mesure la production pour le contrôle du processus. Le biogaz traité peut être acheminé vers plusieurs utilisations finales : un générateur de biogaz produit de l'électricité et de la chaleur pour l'usine, une chaudière fournit de l'eau chaude ou de la vapeur pour la stérilisation et la clarification, ou un brûleur assure la destruction sûre du gaz excédentaire pendant la maintenance. La capture et l'utilisation de ce méthane transforment un passif environnemental en un actif énergétique fiable.
Réservoirs GFS et toits à double membrane
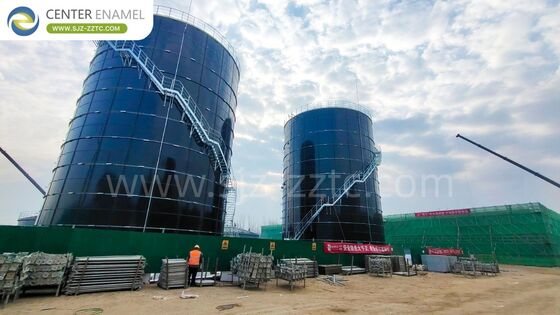
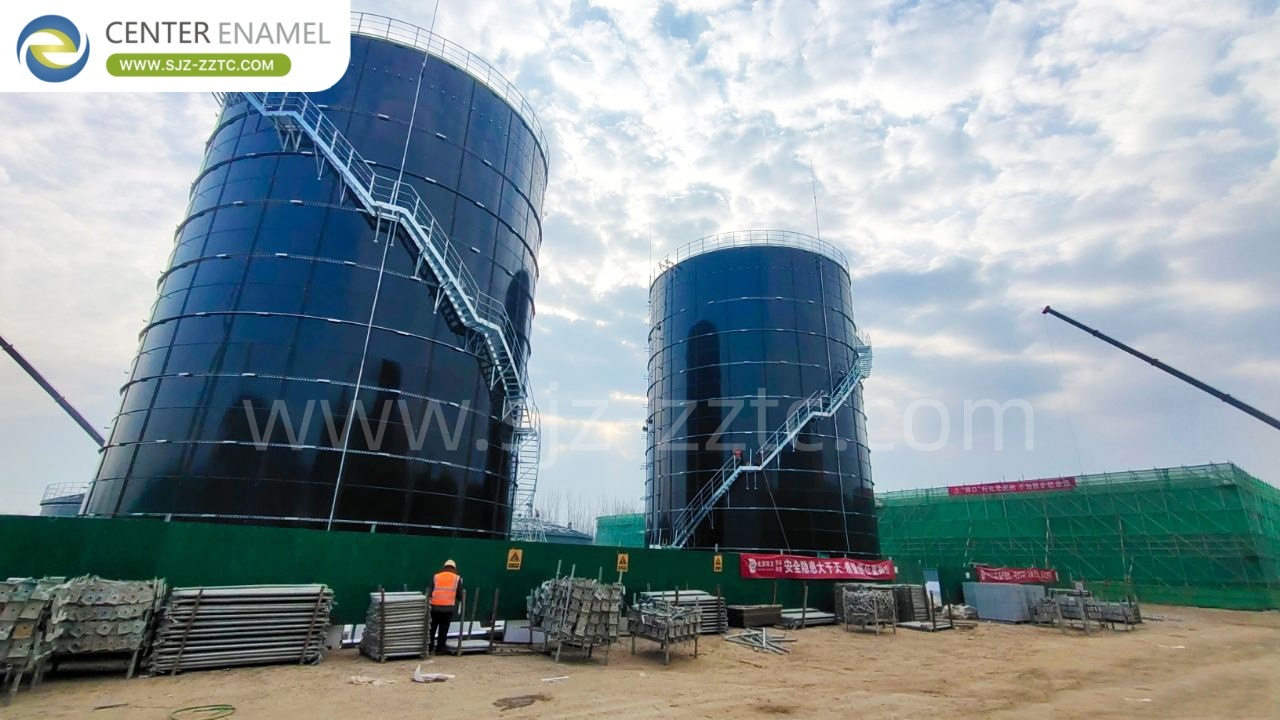
Deux produits clés ancrent chaque projet de biogaz : les réservoirs en acier vitrifié (GFS) et les toits à double membrane. Les réservoirs GFS sont fabriqués en fusionnant du verre en fusion à l'acier à environ 820 à 930 °C, créant une liaison inorganique inerte qui combine la résistance structurelle de l'acier avec l'excellente résistance à la corrosion du verre. Ce revêtement double couche résiste au sulfure d'hydrogène agressif, aux acides gras volatils et aux variations de pH présents dans les digesteurs anaérobies, offrant une durée de vie de plus de 30 ans. Le toit à double membrane est la couverture préférée pour les réservoirs USR dans des conditions de fonctionnement normales. Sa membrane extérieure protège contre les intempéries tandis que la membrane intérieure stocke le biogaz directement au-dessus du digesteur, éliminant le besoin d'un réservoir de stockage de gaz séparé monté au sol. Cette conception réduit les coûts de matériaux, économise des terres précieuses et diminue les dépenses de construction des fondations, des avantages qui comptent beaucoup pour les usines disposant d'un espace limité.
Diverses solutions de réservoirs de stockage
Center Enamel propose une gamme de configurations de réservoirs pour répondre aux exigences spécifiques des projets et aux conditions du site. Les réservoirs en acier galvanisé offrent un revêtement résistant et durable pour les applications économiques où une résistance modérée à la corrosion est suffisante. Les réservoirs en époxy fusionné (FBE), développés avec AkzoNobel, offrent une technologie de revêtement avancée pour une résistance chimique améliorée et une durabilité à long terme. Des réservoirs en acier inoxydable AISI 304/316 sont disponibles pour le stockage d'eau de haute pureté ou dans des environnements extrêmement agressifs où les revêtements en verre et en époxy peuvent ne pas être appropriés. Ce portefeuille diversifié permet à chaque projet de biogaz de spécifier le matériau de réservoir optimal pour son flux de processus, son budget et ses attentes en matière de durée de vie.
Équipement de support pour des systèmes complets de biogaz
Au-delà de la digestion et du stockage, une usine de biogaz entièrement fonctionnelle nécessite des équipements auxiliaires qui garantissent la sécurité, l'efficacité et la gestion des sous-produits. Un réservoir de stockage de gaz assure un stockage tampon pour équilibrer la production de gaz par rapport à la demande fluctuante. Une lagune à membrane noire gère le digestat liquide excédentaire, le contenant en toute sécurité tout en empêchant la contamination des eaux souterraines. Une chaudière à eau chaude récupère la chaleur du générateur de biogaz ou brûle directement le biogaz pour fournir de l'eau chaude de process. Un système de torche d'urgence brûle en toute sécurité l'excès de gaz en cas de conditions anormales ou de maintenance, protégeant le toit à double membrane contre la surpression. Des pompes de levage transfèrent le POME et les boues entre les étapes du processus avec fiabilité, tandis que les réservoirs de déshydratation et de désulfuration abritent les milieux qui nettoient le gaz. Enfin, une machine de déshydratation des boues à vis sépare les boues digérées en une fraction solide adaptée au compostage ou à l'épandage et une fraction liquide retournée à la lagune ou utilisée comme engrais.
Pourquoi choisir Center Enamel comme votre fournisseur de solutions biogaz
Center Enamel fournit des solutions de biogaz complètes, d'une seule source, plutôt que des équipements isolés. En tant qu'entrepreneur EPC, l'entreprise gère la conception des processus, la fabrication des équipements, la coordination des travaux civils, l'installation et la mise en service sous un seul contrat, éliminant les risques d'interface et les retards qui affectent les projets multi-fournisseurs. Les technologies USR et GFS sont développées et fabriquées en interne, garantissant une compatibilité transparente entre la conception du réacteur, la sélection du toit et les équipements de manipulation de gaz. Avec des certifications telles que CE/EN1090, ISO9001, NSF61, WARS et EN28765, et des conceptions conformes aux normes AWWA D103, OSHA et EuroCode, chaque projet répond à des normes internationales rigoureuses. Le support local et la disponibilité des pièces de rechange en Asie du Sud-Est réduisent encore les temps d'arrêt et les coûts du cycle de vie. Pour les usines thaïlandaises à la recherche d'un partenaire fiable pour convertir le POME en biogaz, cette capacité intégrée se traduit directement par une livraison de projet plus rapide, un coût total de possession inférieur et des performances opérationnelles prévisibles.
Conclusion
L'industrie thaïlandaise de l'huile de palme est soumise à une pression croissante pour gérer le POME de manière responsable tout en maîtrisant les coûts énergétiques. La digestion anaérobie via le processus USR offre une voie éprouvée pour convertir ces eaux usées à forte charge en biogaz, et la bonne infrastructure – réservoirs GFS, toits à double membrane et équipements auxiliaires complets – détermine la fiabilité et l'économie de cette conversion. En choisissant un fournisseur de solutions biogaz doté de capacités internes d'ingénierie, de fabrication et EPC, les usines thaïlandaises peuvent transformer un fardeau environnemental en un actif énergétique à long terme.
FAQ
Qu'est-ce que le POME et pourquoi est-il nocif pour l'environnement ?
L'effluent de palmeraie est les eaux usées générées lors de l'extraction de l'huile de palme. Il contient une matière organique, une huile et des solides en suspension extrêmement élevés. S'il est rejeté sans traitement, il épuise l'oxygène dans les plans d'eau, nuit à la vie aquatique et libère du méthane, un puissant gaz à effet de serre.
Quelle quantité de biogaz peut être produite à partir du POME ?
Le rendement en biogaz dépend des caractéristiques du POME et des conditions de digestion, mais la digestion anaérobie produit généralement 20 à 28 m³ de biogaz par m³ de POME, avec une teneur en méthane d'environ 50 à 60 %. Ce gaz peut produire de l'électricité ou de la chaleur pour les opérations de l'usine.
Le POME traité peut-il être utilisé comme engrais ?
Oui. Le POME digéré contient de l'azote, du phosphore, du potassium, du magnésium et du calcium. Après séparation solide-liquide et stabilisation appropriée, les fractions liquide et solide peuvent être appliquées aux plantations de palmiers comme engrais organique, bouclant ainsi la boucle des nutriments.