-
Du verre fondu dans des réservoirs en acier (896)
-
réservoirs d'acier inoxydable (434)
-
La fusion a collé les réservoirs époxydes (660)
-
Réservoirs en acier galvanisé (321)
-
Toits en aluminium de dôme (1336)
-
Réservoirs de stockage des eaux usées (280)
-
réservoirs soudés en acier (457)
-
Récipients à pression (465)
-
Digesteur anaérobie (217)
-
Réservoirs d'eau industriels (364)
-
Réservoirs en acier recouverts de verre (180)
-
Réservoirs en acier boulonnés (389)
-
Cuve de stockage de boue (115)
-
Cuve de stockage de biogaz (173)
-
réservoirs de stockage de lixiviation (133)
-
Réservoirs de stockage d'eau pour l'agriculture (179)
-
Réservoir d'eau de feu (166)
-
Silos pour le stockage des céréales (146)
-
Projets de biogaz (424)
-
Projets de traitement des eaux résiduaires (1792)
-
Un toit à double membrane (223)

|
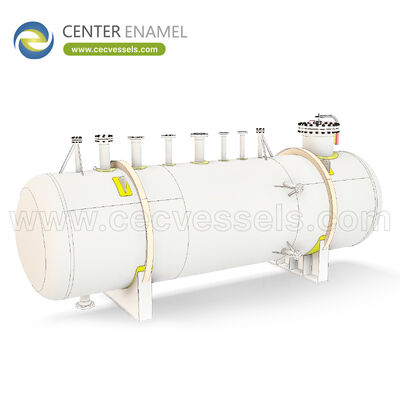
Séparateur de test de puits chinois Fabricant Livrant une évaluation avancée de la production et une fiabilité structurelle pour les applications mondiales en amont
| Place of Origin: | China |
| Nom de marque: | Center Enamel |
| Certification: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Minimum Order Quantity: | 1 Sets |
| Prix: | 2000 |
| Delivery Time: | 2 months |
| Payment Terms: | L/C,T/T |
| Supply Ability: | 200 sets / days |
|
Les informations détaillées |
|||
Description du produit
Chine Fabricant de séparateurs de tests de puits fournissant une évaluation avancée de la production et une fiabilité structurelle pour les applications mondiales en amont
Un séparateur de test de puits est le récipient utilisé lors de l'évaluation de la production précoce pour séparer le flux du puits en pétrole, gaz et eau à pression contrôlée afin que les ingénieurs puissent mesurer les débits, la pression et les rapports de fluides avant qu'un champ ne soit raccordé au traitement permanent.
Pour les opérateurs en amont, la valeur est simple : un séparateur de test correctement dimensionné et structurellement fiable transforme un test de débit incontrôlé en données quantifiables sur le réservoir. Cet article explique ce que fait l'équipement, comment il est configuré et ce qu'il faut spécifier lors de l'approvisionnement auprès d'un fabricant.
Ce que fait un séparateur de test de puits
Le séparateur reçoit le flux brut du puits provenant de la vanne d'étranglement et le divise en ses composants de phase à l'aide d'un décanteur par gravité plus des dispositifs internes d'extraction de brouillard. Le gaz sort par le haut, le pétrole par le milieu et l'eau par le bas, chacun étant mesuré séparément.
Parce que l'objectif est la mesure plutôt que le traitement en vrac, le récipient est conçu pour une séparation stable et répétable sur une large gamme de rapports gaz-pétrole et de teneurs en eau, plutôt que pour un débit maximal uniquement.
Pourquoi l'évaluation de la production nécessite un séparateur de test dédié
Les séparateurs de production permanents sont réglés sur un débit de plateau connu. Un puits nouveau ou en work-over correspond rarement à cette enveloppe, de sorte qu'un séparateur de test dédié protège la chaîne de traitement permanente et fournit des données claires.
Les opérateurs utilisent le séparateur de test pour confirmer les réserves, régler les positions des vannes d'étranglement et vérifier les performances de la production artificielle. L'incapacité à séparer avec précision corrompt tous les calculs en aval.
Paramètres de conception clés pour le service en amont
La pression et la température de conception doivent couvrir la condition de tête de puits la plus sévère anticipée, pas la moyenne. La pression de conception s'étend couramment de 1,0 à 10 MPa pour les unités de test, avec des pressions nominales plus élevées disponibles.
Le temps de rétention, le diamètre du récipient et l'extracteur de brouillard choisi déterminent l'efficacité de la séparation à un débit de gaz donné. Un sous-dimensionnement provoque un entraînement de liquide dans le débitmètre de gaz ; un surdimensionnement gaspille le poids et le coût du châssis.
- Pression nominale : correspondre ou dépasser la pression maximale de tête de puits fermée avec une marge.
- Temps de rétention : 1 à 3 minutes typiques pour le service de test afin de stabiliser le contrôle du niveau.
- Gestion du gaz : tampon désembueur ou pack à ailettes dimensionné pour le GOR de pointe.
Fiabilité structurelle dans des conditions de site de puits difficiles
Les châssis de test de puits sont déplacés entre les emplacements et soumis aux vibrations, aux cycles thermiques et aux solides abrasifs. La coque, les selles et le renforcement des piquages doivent tolérer les transports et les déposes répétés.
Center Enamel applique des soudures à pleine pénétration, un traitement thermique post-soudage lorsque spécifié, et des cadres de châssis analysés pour les charges de levage et de transport afin que le groupe arrive prêt à l'emploi.
Configurations monophasées, biphasées et triphasées
Une unité biphasée sépare le gaz du liquide uniquement et est utilisée lorsque la teneur en eau est négligeable. Un séparateur de test triphasé sépare le pétrole, l'eau et le gaz et est le choix par défaut pour l'évaluation des réservoirs car il indique directement la teneur en eau.
Certains programmes ajoutent une deuxième étape pour améliorer la récupération des composants légers, mais pour les tests de puits standard, un seul récipient triphasé avec une bonne instrumentation est généralement suffisant.
Considérations sur le dimensionnement et le débit
Le dimensionnement commence à partir du débit de pétrole attendu, du GOR et de la teneur en eau. Un GOR élevé nécessite un diamètre plus grand pour la désaération ; une teneur en eau élevée nécessite plus de volume de rétention de liquide.
Une approche pratique consiste à dimensionner pour 120 à 150 % du débit de pointe prévu afin que l'unité reste stable si le puits surpasse le modèle.
Instrumentation et acquisition de données
Le séparateur n'est aussi bon que ses débitmètres. Les groupes typiques associent le récipient à un orifice de gaz ou à un débitmètre à turbine, à un débitmètre à turbine liquide ou à un débitmètre Coriolis, et à des transmetteurs de pression/température alimentant un collecteur de test.
Les séparateurs modernes intègrent la mesure dans un seul châssis afin que le test de puits produise un ensemble de données prêt à être enregistré plutôt que des lectures brutes de jauges.
Sélection des matériaux pour les puits acides et sableux
Les puits acides nécessitent des matériaux conformes à la norme NACE MR0175 / ISO 15156 et souvent un placage ou un alliage résistant à la corrosion solide dans la zone mouillée. Le sable abrasif exige des marges d'érosion et parfois des internes durcis.
La confirmation des pressions partielles de H2S et de CO2 en amont évite un récipient qui passe l'épreuve hydraulique mais échoue en service.
Fabrication et assurance qualité
Une fabrication réputée implique des certificats de matériaux documentés, des procédures de soudage contrôlées, un examen radiographique ou ultrasonique des joints critiques, et un test de pression supervisé ou certifié par un tiers.
Pour l'exportation, la marque ASME U-stamp ou CE/PED ainsi que des rapports NDT complets doivent accompagner l'unité.
Liste de contrôle d'approvisionnement pour les acheteurs
Fournissez au fabricant la pression maximale à la tête du puits, les débits attendus, le GOR, la teneur en eau, les propriétés du fluide et les conditions du site. Une fiche de données claire évite à la fois le sous-dimensionnement et la sur-spécification.
Demandez spécifiquement la plage de mesure calibrée du séparateur de test, pas seulement la pression nominale du récipient, car les débitmètres définissent la précision utilisable.
Comparaison des configurations de séparateurs de tests de puits
Configuration |
Phases séparées |
Utilisation typique |
Sortie de mesure |
Biphasé |
Gaz + liquide |
Puits à gaz sec ou à faible teneur en eau |
Débit de gaz, liquide total |
Triphasé |
Pétrole + eau + gaz |
Évaluation du réservoir avec teneur en eau |
Débits de pétrole, d'eau et de gaz |
Biphasé |
Récupération primaire + flash |
Puits à gaz légers / GOR élevé |
Précision améliorée du gaz |
Plage de conception typique pour les séparateurs de test
Paramètre |
Plage courante |
Base |
Pression de conception |
1,0 - 10 MPa |
Tête de puits fermée maximale + marge |
Température de conception |
-20 à 120 C |
Flux du puits et ambiant |
Diamètre du récipient |
0,6 - 1,8 m |
Désaération au GOR de pointe |
Phases |
2 ou 3 |
Attente de teneur en eau |
Normes |
ASME VIII / GB150 |
Avec NACE pour service acide |
Conclusion
Un séparateur de test de puits est l'instrument de mesure à la base de l'évaluation des réservoirs : il doit séparer proprement, mesurer avec précision et survivre à la mobilisation répétée.
Spécifiez à partir de la condition de puits la plus défavorable, choisissez la séparation triphasée pour tout puits avec de l'eau, et vérifiez la plage de mesure - pas seulement la pression nominale du récipient - avant de passer une commande.
À propos de Center Enamel
Center Enamel est un fabricant de récipients sous pression et d'équipements de procédé basé en Chine, produisant des séparateurs en acier inoxydable et en acier au carbone, des échangeurs de chaleur, des réacteurs et des récipients de stockage pour les applications chimiques, alimentaires, énergétiques et de traitement de l'eau.
La fabrication est réalisée selon les normes ASME VIII Div.1, GB/T 150 et ISO 9001 avec des options CE/PED et NACE MR0175 / ISO 15156 pour le service acide. Chaque unité est fournie avec traçabilité des matériaux, test hydrostatique ou pneumatique, NDT et documentation d'exportation.
- Gamme de matériaux : Acier inoxydable (304/316L), duplex, acier au carbone avec revêtement en caoutchouc ou époxy pour service de corrosion.
- Normes : ASME VIII Div.1, GB/T 150, ISO 9001, CE/PED, NACE MR0175 / ISO 15156.
- Conditions commerciales : Quantité minimale de commande 1 unité, délai de livraison typique environ 2 mois, L/C ou T/T.
Questions fréquemment posées (FAQ)
À quoi sert un séparateur de test de puits ?
Il sépare le flux du puits en pétrole, gaz et eau à la tête du puits afin que les ingénieurs puissent mesurer les débits et les rapports de fluides lors de l'évaluation de la production précoce.
Pourquoi ne pas utiliser le séparateur de production permanent pour les tests ?
Les séparateurs permanents sont réglés sur un débit de plateau connu ; un nouveau puits correspond rarement à cette enveloppe, et leur utilisation corrompt à la fois les données de test et la chaîne de production.
Quelle pression nominale un séparateur de test doit-il avoir ?
Il doit correspondre ou dépasser la pression maximale de tête de puits fermée avec une marge, généralement de 1,0 à 10 MPa pour les unités de test.
Un séparateur triphasé est-il nécessaire ?
Pour tout puits avec une teneur en eau mesurable, oui - seul un récipient triphasé indique séparément les débits de pétrole, d'eau et de gaz et donne la véritable teneur en eau.
Comment le rapport gaz-pétrole affecte-t-il le dimensionnement ?
Un GOR élevé nécessite un diamètre plus grand pour la désaération ; le désembueur et le diamètre du récipient sont déterminés par le débit de gaz de pointe.
Quels matériaux sont utilisés pour les puits acides ?
Aciers conformes à la norme NACE MR0175 / ISO 15156, souvent avec un placage ou un alliage résistant à la corrosion solide dans la zone mouillée.
Comment les puits sableux sont-ils gérés ?
Avec des marges d'érosion, parfois des internes durcis, et une conception qui tolère les solides abrasifs dans le flux du puits.
Quelle instrumentation est typique ?
Un orifice de gaz ou un débitmètre à turbine, un débitmètre Coriolis liquide ou à turbine, et des transmetteurs de pression/température alimentant un collecteur de test.
Le séparateur a-t-il besoin d'une certification ASME ?
Les unités d'exportation portent couramment la marque ASME U-stamp ou CE/PED avec des rapports NDT complets ; confirmez toujours la marque requise pour la destination.
Quelles données dois-je envoyer à un fabricant ?
Pression maximale à la tête du puits, débits de pétrole/gaz/eau attendus, GOR, teneur en eau, propriétés du fluide et conditions du site.
Pourquoi le temps de rétention est-il important ?
1 à 3 minutes de rétention stabilisent le contrôle du niveau et empêchent l'entraînement de liquide dans le débitmètre de gaz.
Les séparateurs de test peuvent-ils être montés sur châssis ?
Oui, ils sont normalement fournis sous forme de châssis intégrés avec récipient, débitmètres et cadre pour une mobilisation facile entre les puits.
Quel est le délai de livraison typique ?
Environ 2 mois pour un fabricant chinois pour une unité conçue individuellement, en fonction de la certification et des matériaux.
Comment la fiabilité structurelle est-elle assurée pour le transport ?
Soudures à pleine pénétration, cadres de châssis analysés et renforcement dimensionné pour les charges de levage et de transport.
Que dois-je vérifier avant d'accepter la livraison ?
Plage de mesure calibrée, rapports NDT, certificat de test de pression et conformité à la norme convenue.
CTA suggéré : Demandez un devis technique avec vos données de service, de pression, de température et de fluide, ou discutez de votre projet avec un ingénieur de Center Enamel pour une proposition dimensionnée.