-
Du verre fondu dans des réservoirs en acier (896)
-
réservoirs d'acier inoxydable (434)
-
La fusion a collé les réservoirs époxydes (652)
-
Réservoirs en acier galvanisé (321)
-
Toits en aluminium de dôme (1336)
-
Réservoirs de stockage des eaux usées (280)
-
réservoirs soudés en acier (457)
-
Récipients à pression (426)
-
Digesteur anaérobie (202)
-
Réservoirs d'eau industriels (349)
-
Réservoirs en acier recouverts de verre (180)
-
Réservoirs en acier boulonnés (389)
-
Cuve de stockage de boue (115)
-
Cuve de stockage de biogaz (173)
-
réservoirs de stockage de lixiviation (133)
-
Réservoirs de stockage d'eau pour l'agriculture (179)
-
Réservoir d'eau de feu (166)
-
Silos pour le stockage des céréales (146)
-
Projets de biogaz (424)
-
Projets de traitement des eaux résiduaires (1722)
-
Un toit à double membrane (223)

|
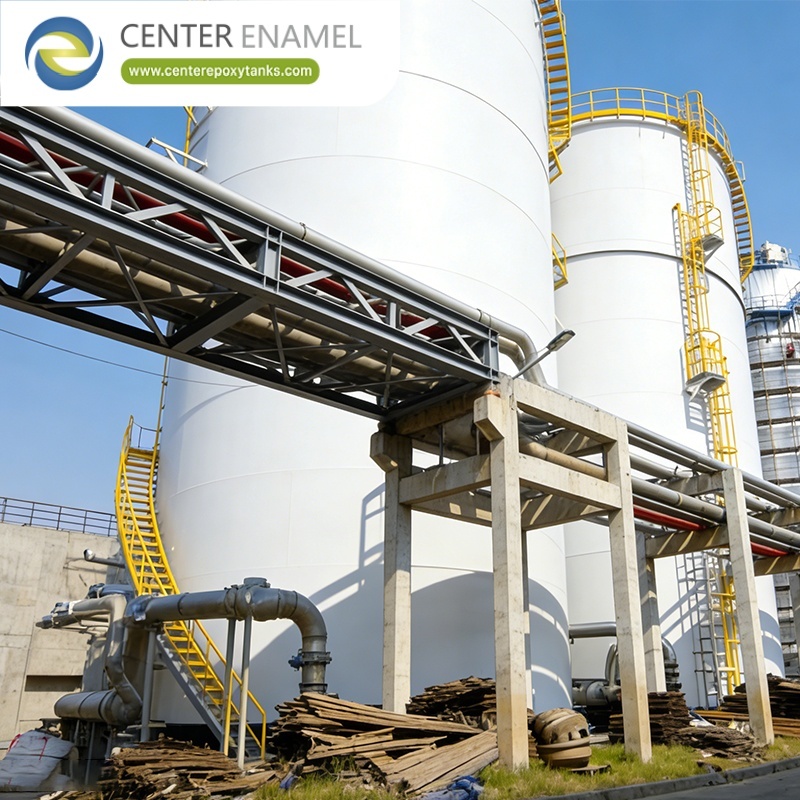
Réservoirs de digesteur de biogaz : digestion anaérobie verre-acier
| Lieu d'origine: | Chine |
| Nom de marque: | CEC TANKS |
| Certification: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Numéro de modèle: | W |
| Quantité de commande min: | 1 ensemble |
| Prix: | $5000~$20000 one set |
| Détails d'emballage: | Poly-mousse PE entre chaque deux plaques d'acier ; palette en bois et bois |
| Délai de livraison: | 10-30 jours après le dépôt reçu |
| Conditions de paiement: | LC, T/T |
| Capacité d'approvisionnement: | 60 ensembles par mois |
|
Les informations détaillées |
|||
| Lieu d'origine | Chine | Nom de marque | CEC TANKS |
|---|---|---|---|
| Certification | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Numéro de modèle | W |
| Résistance à la corrosion: | Convient aux eaux usées, à l'eau salée, à l'eau de mer, au pétrole brut à haute teneur en so | Élastique: | Identique à la tôle d'acier |
| Couleur du corps du réservoir: | Conception personnalisée | Épaisseur du revêtement: | Non |
| Fondation: | Béton | Nuance d'acier: | Acier |
| Mettre en évidence: | Cuves de méthanisation verre-acier,Réservoirs de biogaz de digestion anaérobie,réservoirs de digestion époxy liés par fusion |
||
Description du produit
Cuves de méthanisation : méthanisation anaérobie en acier vitrifié
Les méthaniseurs convertissent les déchets organiques - fumier, déchets alimentaires, boues d'épuration - en biogaz riche en méthane et en un digestat stabilisé. Le réacteur doit être étanche aux gaz, résistant à la corrosion et maintenu dans la fenêtre mésophile. Cet article couvre les cuves de méthanisation anaérobie en acier vitrifié et s'appuie sur trois livraisons vérifiées de Center Enamel en Europe et en Asie : Suède (5 504 m³, 2024), Canada (798 m³, 2024) et Malaisie (5 087 m³ acier au carbone, 2025).
Les méthaniseurs nécessitent un réacteur étanche aux gaz, inerte et à température contrôlée ; l'acier vitrifié boulonné est un choix de premier ordre pour la coque, tandis que l'acier au carbone répond à des besoins spécifiques du processus. Center Enamel a livré des méthaniseurs vérifiés en Suède (1 cuve, 5 504 m³, 2024), au Canada (2 cuves, 798 m³, 2024) et en Malaisie (1 cuve en acier au carbone, 5 087 m³, 2025) ; les diamètres et les hauteurs ne sont pas divulgués et sont signalés comme non fournis. Maintenir la fenêtre de 35-38 °C, capturer le biogaz et inspecter strictement le système de gaz.
Le méthaniseur comme réacteur, pas comme cuve
Une cuve de méthanisation anaérobie est un réacteur biologique : elle maintient la matière première à 35-38 °C (ou 50-55 °C en thermophile), exclut l'oxygène et capture le gaz riche en méthane produit. La coque doit donc être inerte au digestat acide, étanche aux gaz et isolée ou chauffée. La traiter comme une simple cuve d'eau est l'erreur de conception classique.
- Réacteur biologique, pas de stockage.
- Mésophile 35-38 °C ou thermophile 50-55 °C.
- Scellé et inerte au digestat.
- Isolé ou chauffé pour la fenêtre.
Acier vitrifié vs acier au carbone pour les méthaniseurs
L'acier vitrifié offre une face émaillée inerte qui résiste au digestat ammoniacal et acide sans revêtement sur site, et la forme boulonnée supporte un toit étanche aux gaz. L'acier au carbone (comme dans la référence malaisienne) est utilisé lorsque la pression du processus, une température plus élevée ou une voie de fabrication spécifique le dictent ; il repose alors sur un revêtement interne et une inspection. Le choix suit les spécifications du processus.
- Acier vitrifié : inerte, pas de revêtement sur site, toit étanche aux gaz.
- Acier au carbone : dicté par la pression ou la température du processus.
- L'acier au carbone nécessite un revêtement et une inspection.
- Le choix suit les spécifications du processus.
Capture et sécurité du biogaz
Les méthaniseurs produisent environ 50-70 % de méthane. Une membrane ou un réservoir de gaz fixe sur le toit le stocke avant son utilisation dans une chaudière, une unité de cogénération ou une unité d'épuration. Le méthane étant inflammable, le circuit de gaz est conçu pour prévenir les explosions avec une ventilation sécurisée et une inspection régulière des joints et des réservoirs.
- Biogaz ~50-70 % de méthane.
- Réservoir de toit à membrane ou fixe.
- Circuit de gaz conçu pour prévenir les explosions.
- Inspection régulière des joints et des réservoirs.
Références vérifiées
Trois livraisons vérifiées de méthaniseurs Center Enamel couvrent les options : Suède (1 cuve en acier vitrifié, 5 504 m³, 2024), Canada (2 cuves en acier vitrifié, 798 m³, 2024) et Malaisie (1 cuve en acier au carbone, 5 087 m³, 2025). Les diamètres et les hauteurs ne sont pas divulgués dans les registres publics.
Pays / Année |
Volume |
Cuves |
Matériau |
|---|---|---|---|
Suède / 2024 |
5 504 m³ |
1 |
Acier vitrifié boulonné |
Canada / 2024 |
798 m³ |
2 |
Acier vitrifié boulonné |
Malaisie / 2025 |
5 087 m³ |
1 |
Acier au carbone |
Essentiels d'exploitation
Un mélange fiable de la matière première, un contrôle de la température pour maintenir la fenêtre et un curage programmé maintiennent un méthaniseur en bon état. La surface inerte en acier vitrifié réduit l'inspection du revêtement interne, mais le système de gaz et la boucle de chauffage sont inspectés rigoureusement car le biogaz est à la fois corrosif et inflammable.
- Mélanger la matière première pour éviter les zones mortes.
- Maintenir la fenêtre mésophile.
- Curage programmé.
- Inspection rigoureuse du système de gaz.
Gestion du digestat et des odeurs
Un méthaniseur anaérobie produit deux sorties précieuses - le biogaz et un digestat stabilisé - et les deux doivent être gérés, sinon le projet crée un nouveau problème tout en résolvant un ancien. Le digestat est riche en nutriments et, s'il est stocké à l'air libre, une source d'odeurs et de pertes d'ammoniac ; le diriger vers un stockage en acier vitrifié scellé ou une application directe sur le terrain selon un calendrier permet de maintenir le site conforme. Le contrôle des odeurs dépend également du maintien du réacteur scellé et de l'enceinte de préparation des aliments. Les références vérifiées des méthaniseurs suédois (5 504 m³, 2024) et canadien (798 m³, 2024) font partie de systèmes où la gestion du digestat est intégrée dès la conception, et non ajoutée ultérieurement. Traiter le digestat comme un déchet plutôt que comme un produit est l'erreur qui transforme un bon projet de biogaz en un passif pour les relations avec les voisins.
- Diriger le digestat vers un stockage scellé ou une utilisation programmée.
- Contrôler les odeurs au niveau du réacteur scellé et de la préparation des aliments.
- Traiter le digestat comme un produit, pas comme un déchet.
- Concevoir la gestion du digestat dès le départ.
Liste de contrôle de diligence pour les projets de biogaz
La sélection d'un méthaniseur récompense la diligence sur les éléments extérieurs à la cuve. Confirmer le mélange de la matière première et sa consistance, car le rendement en gaz suit la qualité de l'alimentation plus que la taille de la cuve. Spécifier la fenêtre de fonctionnement (35-38 °C mésophile ou 50-55 °C thermophile) et comment elle est maintenue. Choisir l'acier vitrifié pour la face inerte au digestat ou l'acier au carbone lorsque la pression du processus et un récipient certifié le dictent, puis revêtir et inspecter en conséquence. Définir la capture du gaz, le type de réservoir et l'utilisation finale avant de détailler le toit. Avec ces éléments fixés, le méthaniseur est un problème d'ingénierie résolu ; sans eux, c'est un pari déguisé en équipement.
- Confirmer le mélange et la consistance de la matière première.
- Fixer la fenêtre de température de fonctionnement.
- Adapter l'acier vitrifié ou l'acier au carbone à la tâche.
- Définir la capture du gaz et l'utilisation finale.
Questions fréquemment posées
À quelle température fonctionne un méthaniseur ?
Généralement la fenêtre mésophile de 35-38 °C, ou thermophile 50-55 °C pour un débit plus rapide ; le réacteur doit maintenir cette température avec isolation ou chauffage.
Pourquoi le méthaniseur est-il étanche aux gaz ?
Il produit du méthane inflammable qui doit être capturé pour l'énergie et tenu à l'écart des sources d'inflammation et de l'atmosphère, donc une coque et un toit scellés sont obligatoires.
L'acier vitrifié ou l'acier au carbone est-il meilleur pour les méthaniseurs ?
L'acier vitrifié résiste au digestat acide sans revêtement sur site et supporte un toit étanche aux gaz ; l'acier au carbone est choisi lorsque la pression, la température ou la voie de fabrication le dictent, puis il est revêtu et inspecté.
Quelles sont les références vérifiées de méthaniseurs ?
Center Enamel a livré des méthaniseurs en Suède (5 504 m³ acier vitrifié, 2024), au Canada (798 m³ acier vitrifié, 2024) et en Malaisie (5 087 m³ acier au carbone, 2025) ; les diamètres et les hauteurs ne sont pas divulgués.
À quoi sert le biogaz ?
Il est stocké dans un réservoir de toit et utilisé dans une chaudière, un moteur de cogénération, ou envoyé à l'épuration pour injection dans le réseau ou comme carburant pour véhicules.
Comment le digestat est-il géré ?
L'effluent stabilisé est un engrais ; de nombreux systèmes utilisent une deuxième cuve pour le stockage du digestat, comme l'implique la référence canadienne à deux cuves.
Quelles normes s'appliquent ?
AWWA D103-19 et ISO 28765 pour l'acier vitrifié, avec des règles de pression et de sécurité spécifiques au biogaz pour le réservoir de gaz et la tuyauterie.
Un méthaniseur peut-il être agrandi ?
L'acier vitrifié boulonné s'agrandit en ajoutant des anneaux ou une deuxième cuve, c'est pourquoi les configurations de méthanisation à deux cuves sont courantes pour la redondance ou la digestion étagée.
À quelle fréquence le système de gaz est-il inspecté ?
Selon un calendrier strict car le méthane est inflammable et corrosif ; les joints, les réservoirs et les voies de ventilation sont vérifiés plus souvent que la coque de la cuve elle-même.
Les méthaniseurs sont des réacteurs étanches aux gaz, inertes et à température contrôlée - pas de simples cuves d'eau - transformant les déchets organiques en biogaz à 50-70 % de méthane. Les livraisons vérifiées de méthaniseurs de Center Enamel comprennent la Suède (5 504 m³ acier vitrifié, 2024), le Canada (798 m³ acier vitrifié, 2024) et la Malaisie (5 087 m³ acier au carbone, 2025) ; les diamètres et les hauteurs ne sont pas divulgués et sont signalés comme non fournis. Maintenir la fenêtre de 35-38 °C, capturer le gaz avec un réservoir de toit et inspecter rigoureusement le système de gaz. Choisir l'acier vitrifié pour la face inerte ou l'acier au carbone lorsque les spécifications du processus l'exigent.
CTA suggéré : Indiquez-nous votre matière première et votre objectif énergétique et nous vous proposerons un méthaniseur en acier vitrifié ou en acier au carbone avec toit étanche et chauffage.